Zum Inhalt springen
info@cadeck.de +49 (0) 77 22 - 210 50 Ludwig-Uhland-Straße 32 · 78141 Schönwald im Schwarzwald
Mo – Do 7:30 – 16:30 · Fr 7:30 – 13:00 Datenanlieferung
CADeck GmbH
Neu bei CADeck · Faserlaser

CNC-Laser­schneiden –
schnell, präzise, serientauglich

Unsere neue Laserschneidanlage trennt Stahl, Edelstahl und Aluminium mit schmaler Fuge und hoher Wiederholgenauigkeit – vom Einzelteil bis zur Serie.

Faserlaser · ca. 1 µm Wellenlänge

Kupfer und Messing
sauber geschnitten

Was ein CO₂-Laser nicht kann: Unser Faserlaser trennt E-Cu, Cu-ETP, Cu-OFE und Messing gratarm – die Basis für unsere Stromschienen und Busbars.

Ein Ansprechpartner

Schneiden, Kanten, Fügen,
Veredeln

Lasergeschnittene Rohlinge gehen bei uns ohne Umweg auf die Abkantpresse, in die Einpressstation oder zum Schweißen – einbaufertig aus einer Hand.

Schnell & wirtschaftlich

Hohe Schnittgeschwindigkeit, kurze Rüstzeiten, automatische Verschachtelung.

Präzise Konturen

Schmale Fuge, feine Stege, kleine Bohrungen und Schriften direkt im Schnitt.

Kupfer & Messing

Faserlaser statt CO₂: reflektierende Werkstoffe gratarm getrennt.

Serienfähig

Reproduzierbare Qualität vom ersten bis zum letzten Teil – ideal für Kantteile.

Kurz & knapp

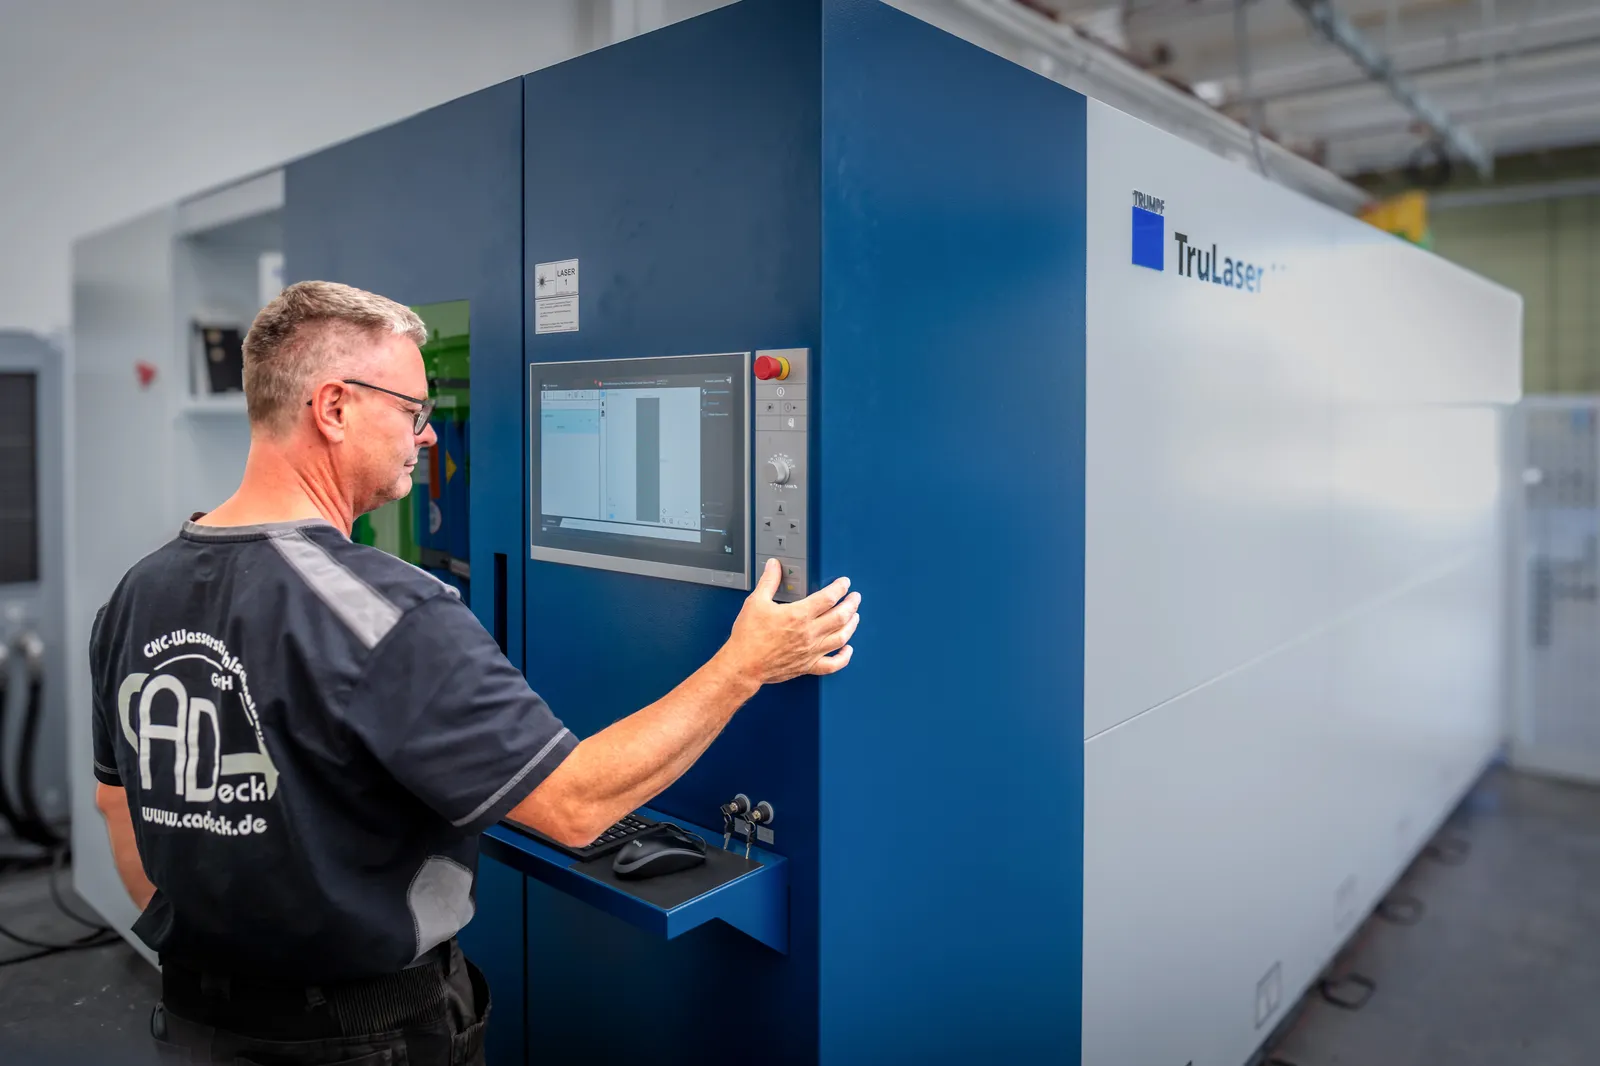
CADeck schneidet mit einem Faserlaser (TRUMPF TruLaser 1030 fiber) Bleche aus Stahl, Edelstahl, Aluminium, Kupfer und Messing. Schwerpunkt: Kupfer-Stromschienen und Busbars. Prototypen, Einzelteile und Serien – kombinierbar mit Abkanten, Einpressen, Schweißen und Veredelung im Haus.

Warum Laserschneiden bei CADeck

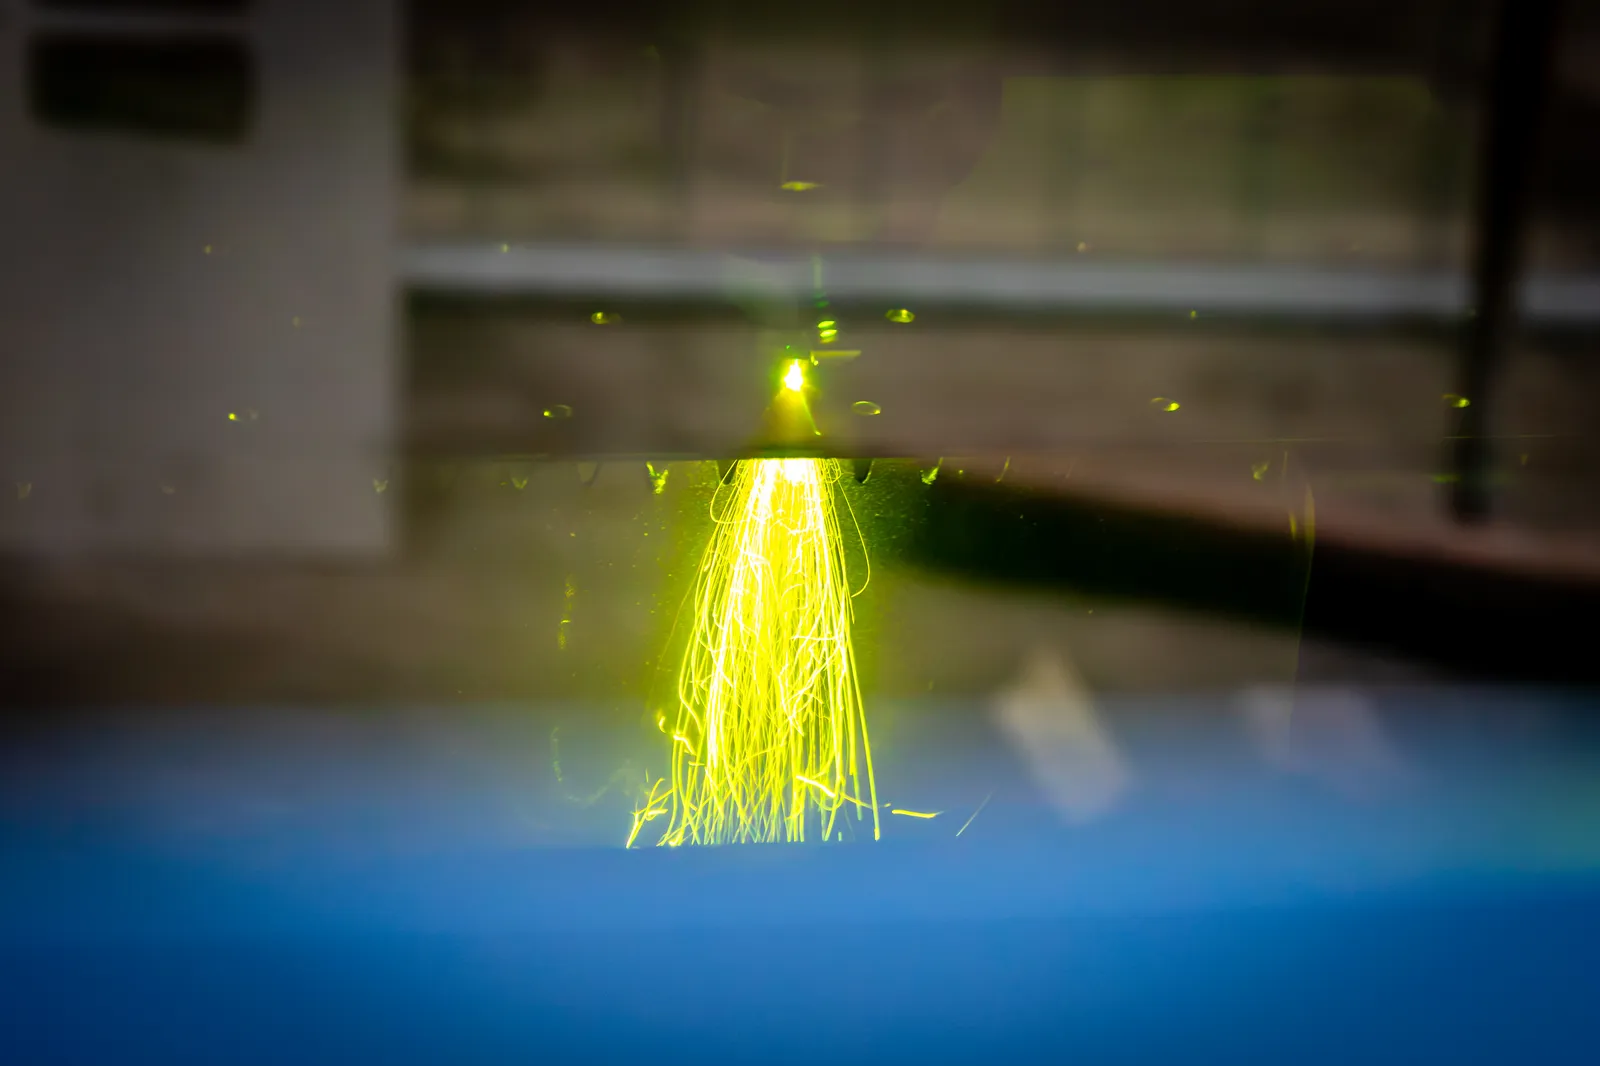
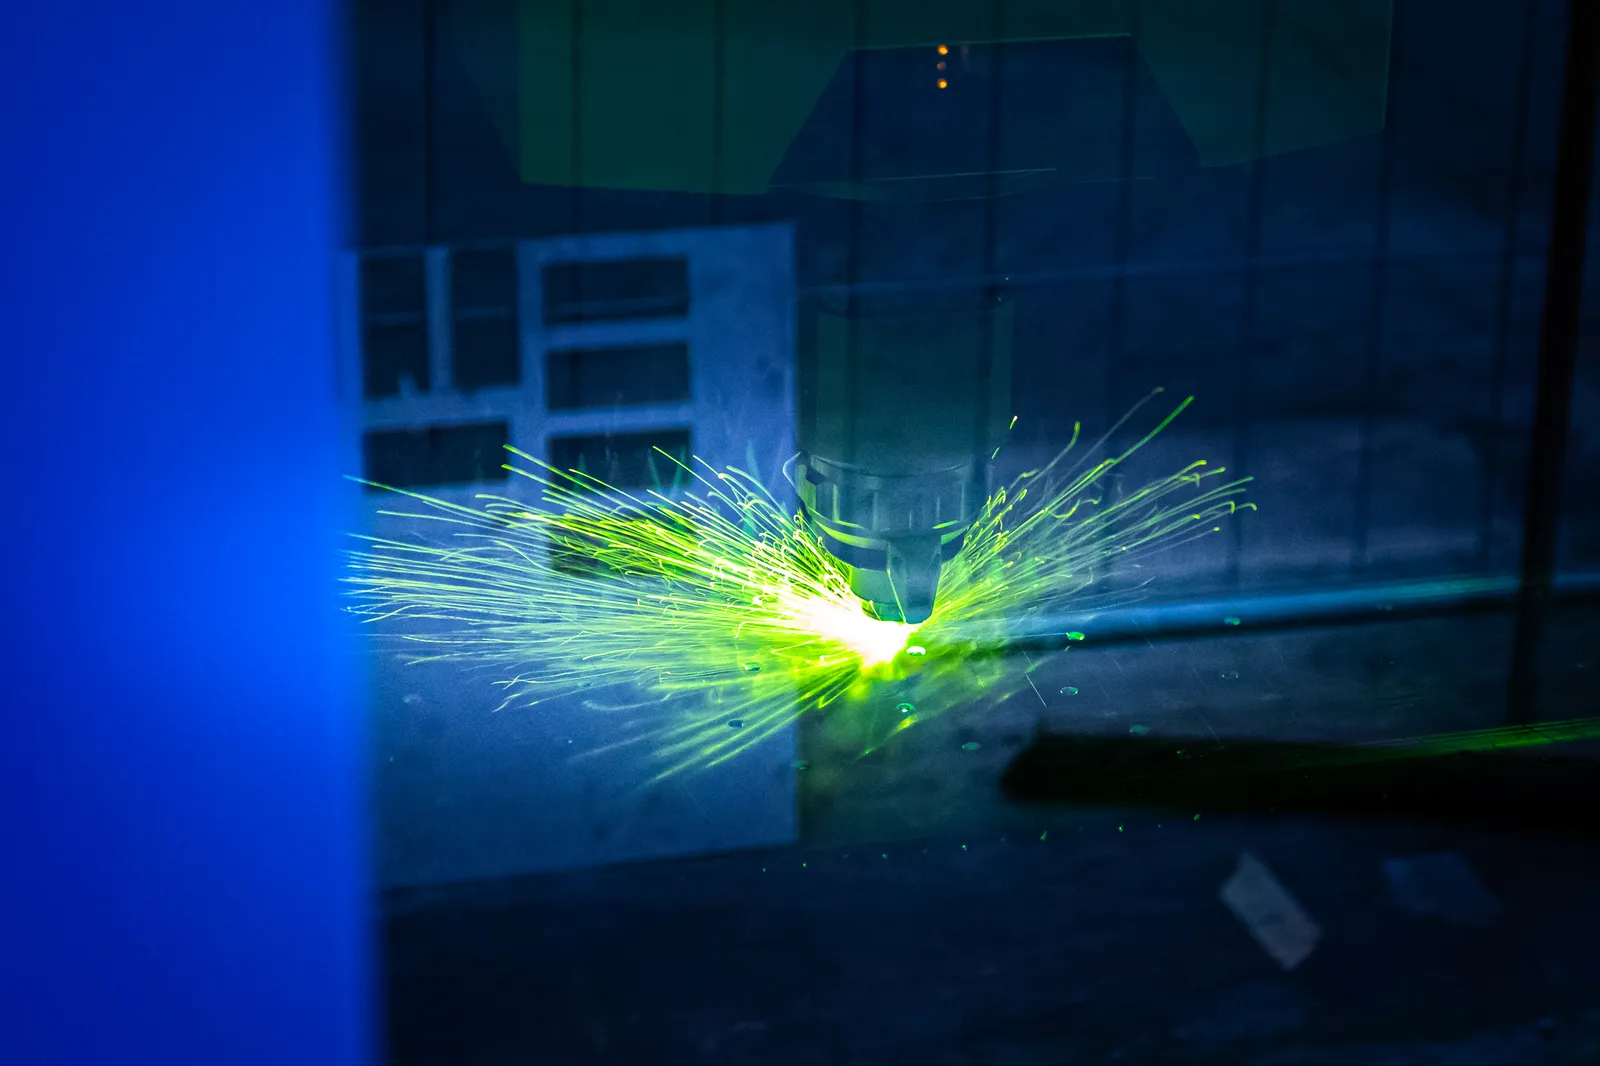
Das Laserschneiden ergänzt unser Wasserstrahlschneiden dort, wo Geschwindigkeit und Wirtschaftlichkeit zählen: bei Blechen in üblichen Stärken, bei wiederkehrenden Teilen und bei Serien. Der Faserlaser schmilzt das Material entlang der programmierten Kontur und bläst es mit Stickstoff oder Sauerstoff aus der Schnittfuge – schnell, mit schmaler Fuge und hoher Wiederholgenauigkeit.

  • Schnell und wirtschaftlich: hohe Schnittgeschwindigkeiten, kurze Rüstzeiten, automatische Verschachtelung für optimale Blechausnutzung.
  • Präzise Konturen: schmale Schnittfuge, feine Stege, kleine Bohrungen und Schriften direkt im Schnitt.
  • Saubere Kanten: Schmelzschnitt mit Stickstoff für oxidfreie, schweiß- und beschichtungsfertige Kanten.
  • Serienfähig: reproduzierbare Qualität vom ersten bis zum letzten Teil – ideal für Kantteile und Stromschienen.
  • Ein Ansprechpartner: Laserschnitt, Abkanten, Einpressen, Schweißen und Veredelung aus einer Hand.

Werkstoffe und typische Laserteile

Mit dem Faserlaser schneiden wir Baustahl (S235, S355, DC01), Edelstahl (1.4301, 1.4571), Aluminium (AlMg3, AlMgSi1), Kupfer (E-Cu, Cu-ETP, Cu-OFE) und Messing (CuZn37, CuZn39Pb3). Verzinkte Bleche, Riffelblech und Lochblech verarbeiten wir ebenso wie Feinbleche ab 0,5 mm. Die Zuschnitte sind maßhaltig, reproduzierbar und lassen sich direkt weiterverarbeiten.

Typische Teile aus dem Laserschnitt sind Zuschnitte und Platinen für Kantteile, Gehäusebleche, Frontplatten, Halter und Winkel, Flansche, Grundplatten, Adapterplatten, Blenden, Abdeckungen, Schilder und Beschriftungen, Zahn- und Kettenräder aus Stahl, Kühlkörperplatten aus Aluminium sowie – unser Schwerpunkt – Stromschienen, Busbars und Anschlusslaschen aus Kupfer. Bohrungen, Langlöcher, Gewindekernlöcher, Biegehilfen und Bauteilkennzeichnungen werden im selben Arbeitsgang mitgeschnitten.

Vom Datensatz zum fertigen Teil

Sie schicken uns eine DXF-, DWG- oder STEP-Datei – oder eine Zeichnung, nach der unsere Konstruktion das Teil aufbereitet. Programmiert und auf dem Blech verschachtelt wird mit der TRUMPF-Software TruTops Boost – materialsparend und direkt abgestimmt auf unsere Anlage. Anschließend werden die Teile geschnitten, entnommen und bei Bedarf auf unserer Entgratanlage entgratet und oberflächenveredelt. Kantteile gehen anschließend auf unsere CNC-Abkantpresse, wo die Biegung vorab per 3D-Simulation geprüft wird. Einpressmuttern, Gewindebolzen, Schweißbaugruppen und Oberflächen wie Verzinken, Vernickeln, Eloxieren oder Pulverbeschichten organisieren wir über bewährte Partner – Sie bekommen das fertige Bauteil aus einer Hand. Laserschneiden, Wasserstrahlschneiden und Abkanten stehen bei uns unter einem Dach, sodass wir für jedes Teil das wirtschaftlichste Verfahren wählen können.
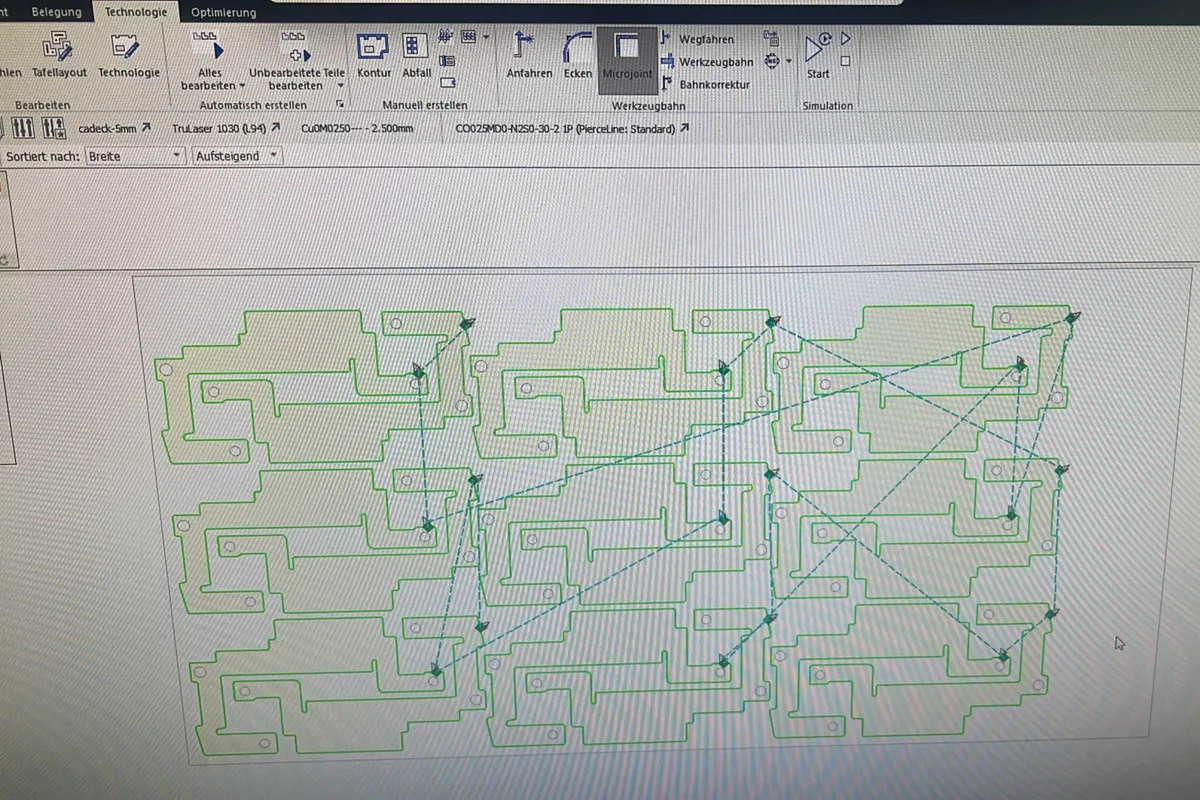
TRUMPF TruTops Boost: Verschachtelung von Kupferteilen 2,5 mm für die TruLaser 1030 mit Microjoints und Verfahrwegen
Programmierung in TruTops Boost: Kupfer 2,5 mm, verschachtelt mit Microjoints
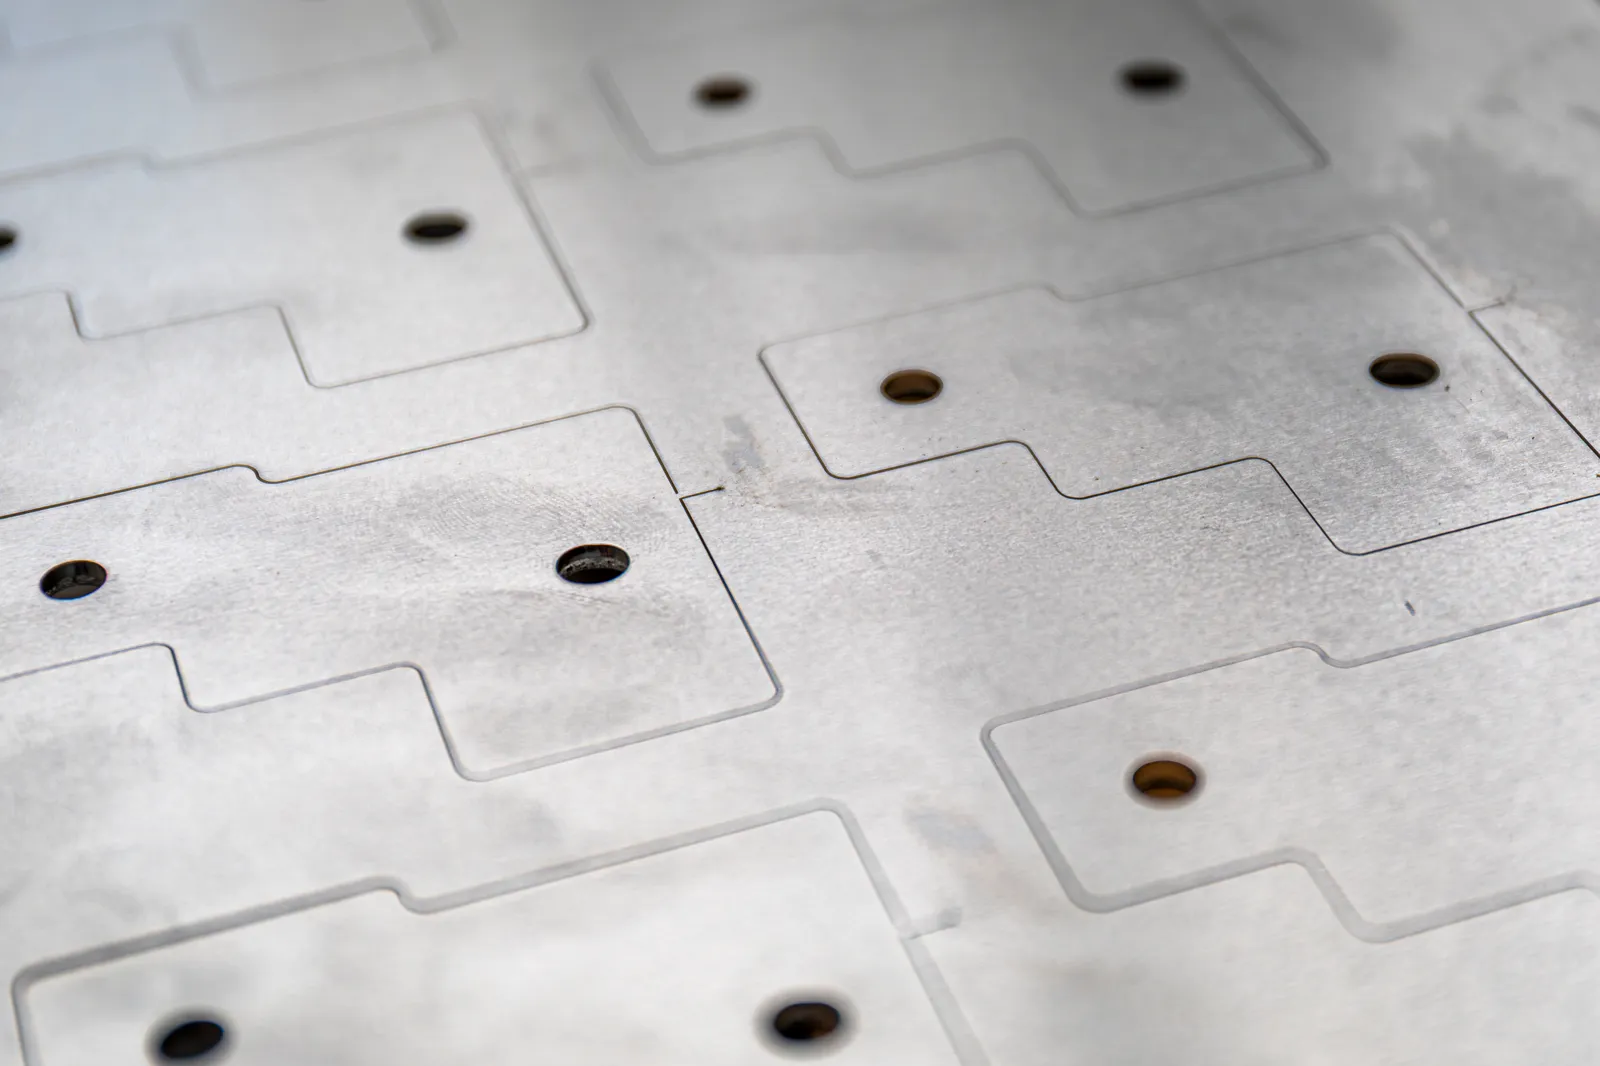
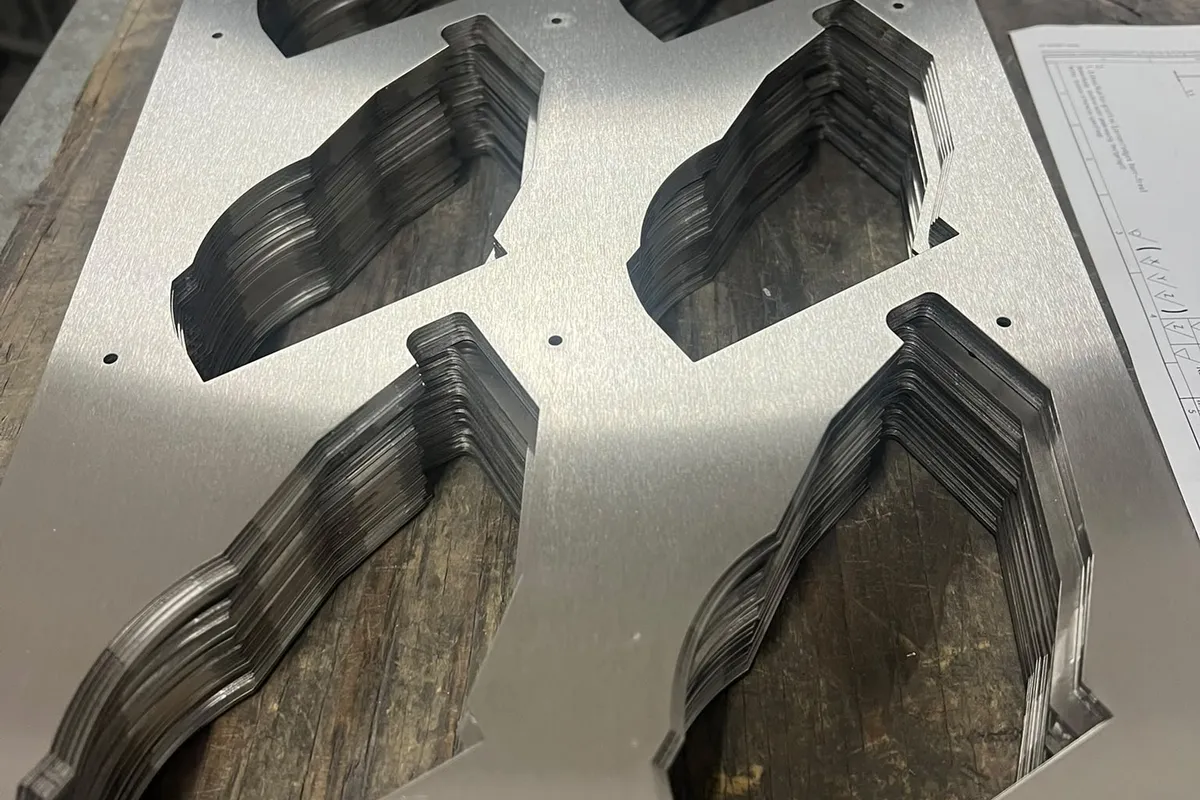
Lasergeschnittene Serienteile aus Edelstahl 1,5 mm im Restgitter

Laserschneiden im Schwarzwald – vom Einzelteil bis zur Serie

Unser Betrieb in Schönwald im Schwarzwald liegt zwischen Furtwangen, Triberg und Villingen-Schwenningen. Wir fertigen für Maschinen- und Anlagenbauer, Elektrotechnik- und Schaltanlagenbauer, Feinmechanik, Medizintechnik, Metallbau, Handwerk und Hochschulen im Schwarzwald-Baar-Kreis, im Raum Freiburg, Rottweil und Offenburg – und versenden Laserteile bundesweit. Ob ein einzelnes Ersatzteil, ein Prototyp für die Nullserie oder wiederkehrende Losgrößen im Rahmenvertrag: Kurze Wege, direkte Absprache mit dem Bediener und schnelle Angebotszeiten gehören bei uns dazu. Ihre Anfrage beantworten wir in der Regel innerhalb eines Arbeitstages.
Schwerpunkt Kupfer

Kupfer und Messing schneiden – für Stromschienen und Busbars

Kupfer reflektiert Laserlicht stark und leitet Wärme hervorragend ab. Für CO₂-Laser ist das ein Problem – für unseren Faserlaser nicht: Seine kürzere Wellenlänge (rund 1 µm) wird von Kupfer und Messing deutlich besser absorbiert. Das Ergebnis sind saubere, gratarme Schnitte in E-Cu / Cu-ETP, Cu-OFE und Messing, ohne Verzug und ohne Nacharbeit an der Schnittkante. Kupfer bis 5 mm schneiden wir mit Stickstoff: Die Schnittkante bleibt blank und oxidfrei – ideal für Kontaktflächen und für Teile, die anschließend verzinnt oder vernickelt werden.

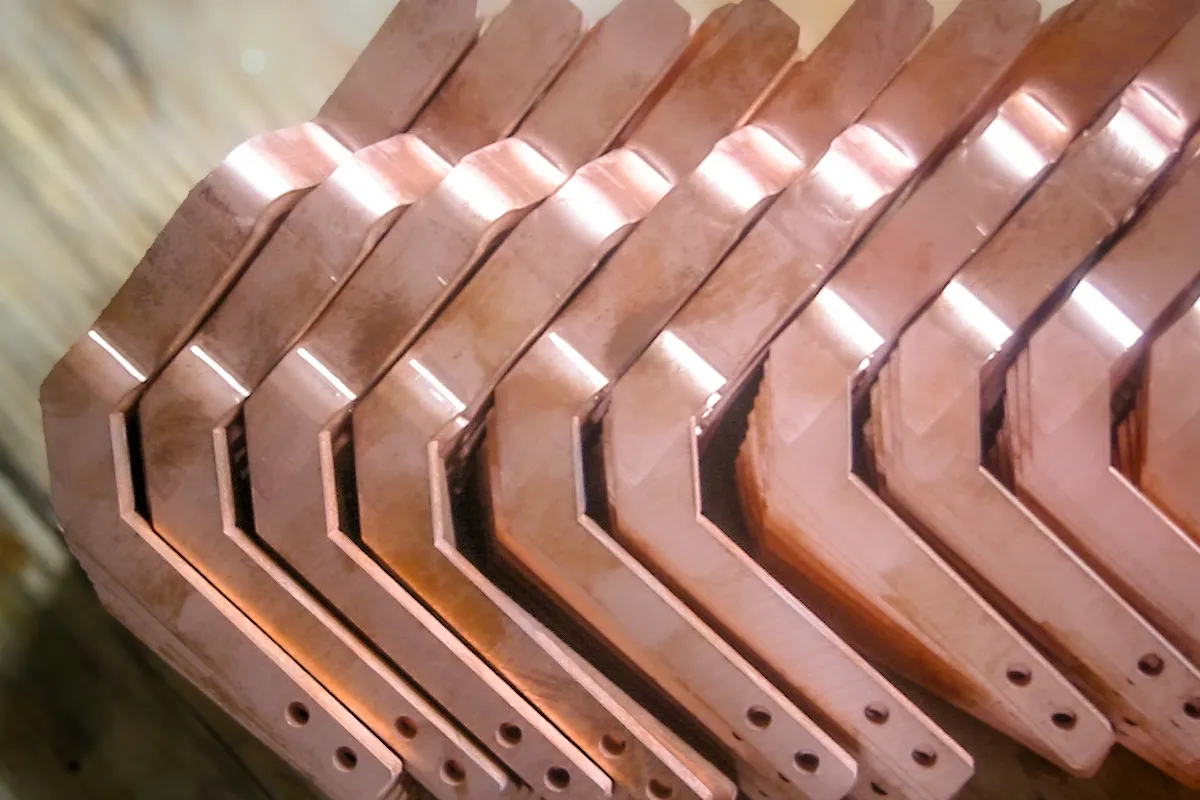
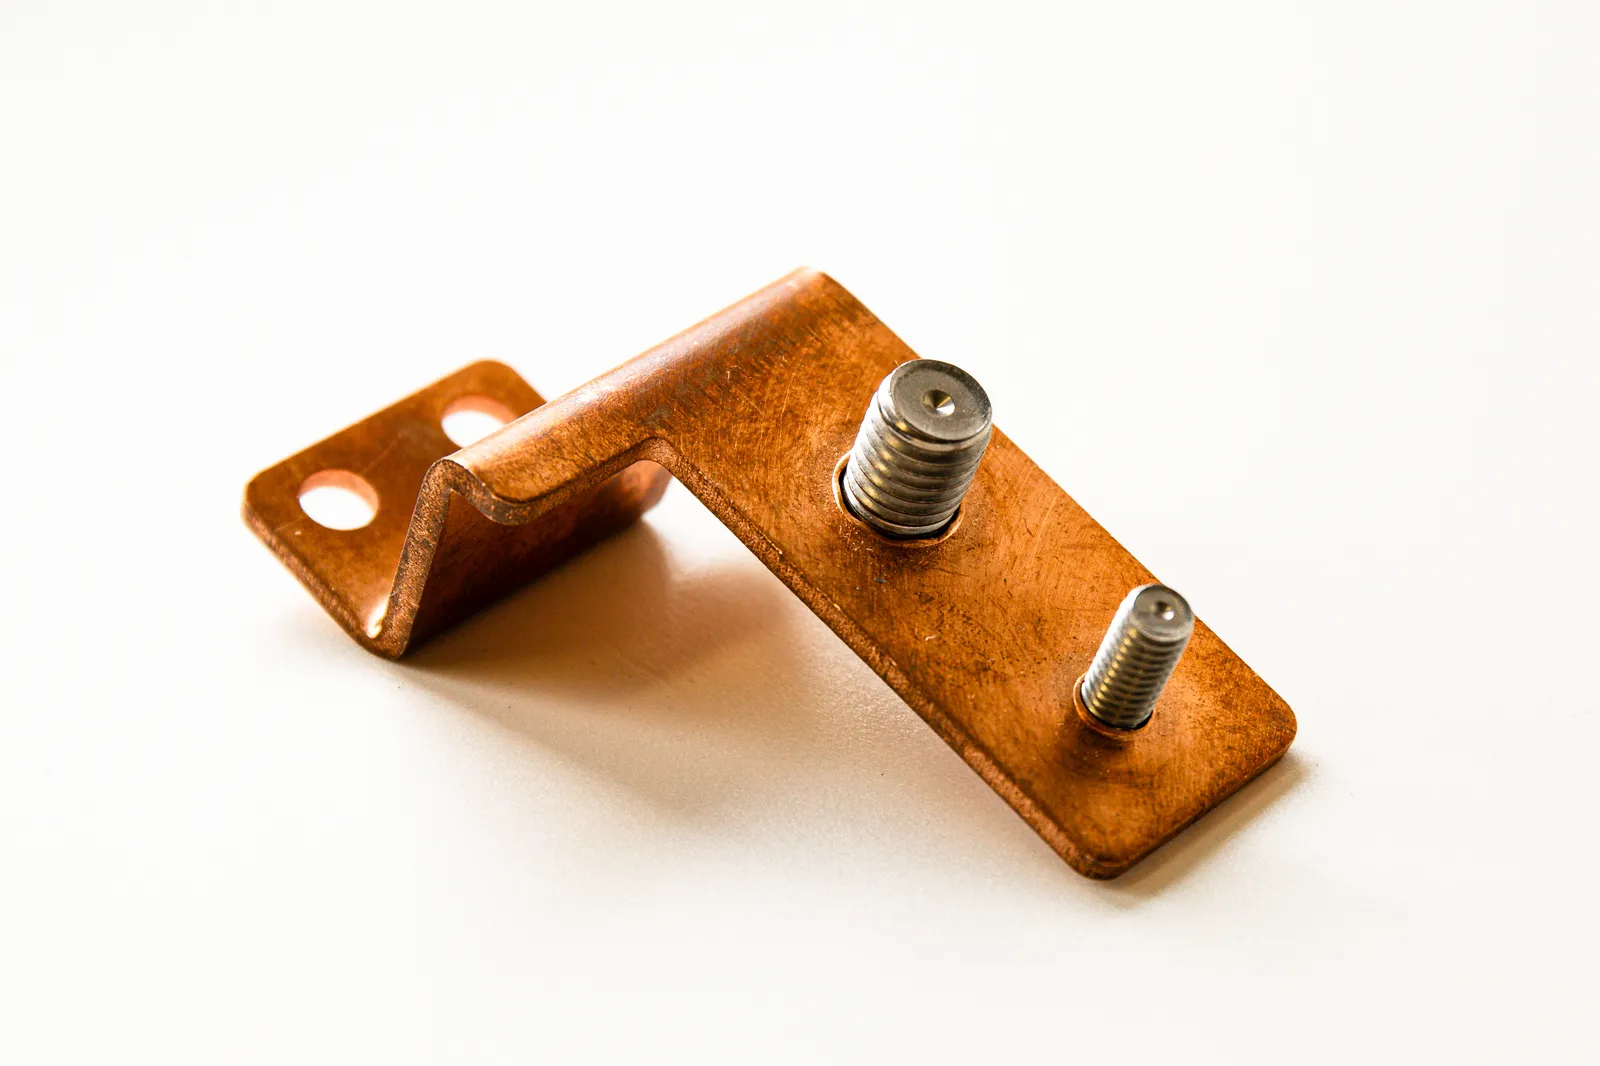
Genau das brauchen wir für unser Schwerpunktthema: Kupfer-Stromschienen, Busbars und Sammelschienen. Lasergeschnittene Rohlinge werden bei uns gekantet, mit Gewindebolzen oder Einpressmuttern versehen, entgratet und galvanisch verzinnt oder vernickelt. Für dicke Kupferplatten jenseits der Laserstärke steht unser Wasserstrahl bis 100 mm bereit.

Gekantete Kupfer-Stromschienen, gestapelt
Kupfer-Stromschiene mit Gewindebolzen
Anlage

Technische Daten

Richtwerte – die erreichbare Schnittqualität hängt von Werkstoff, Legierung und Kontur ab.

AnlageTRUMPF TruLaser 1030 fiber mit TruFiber-Festkörperlaser
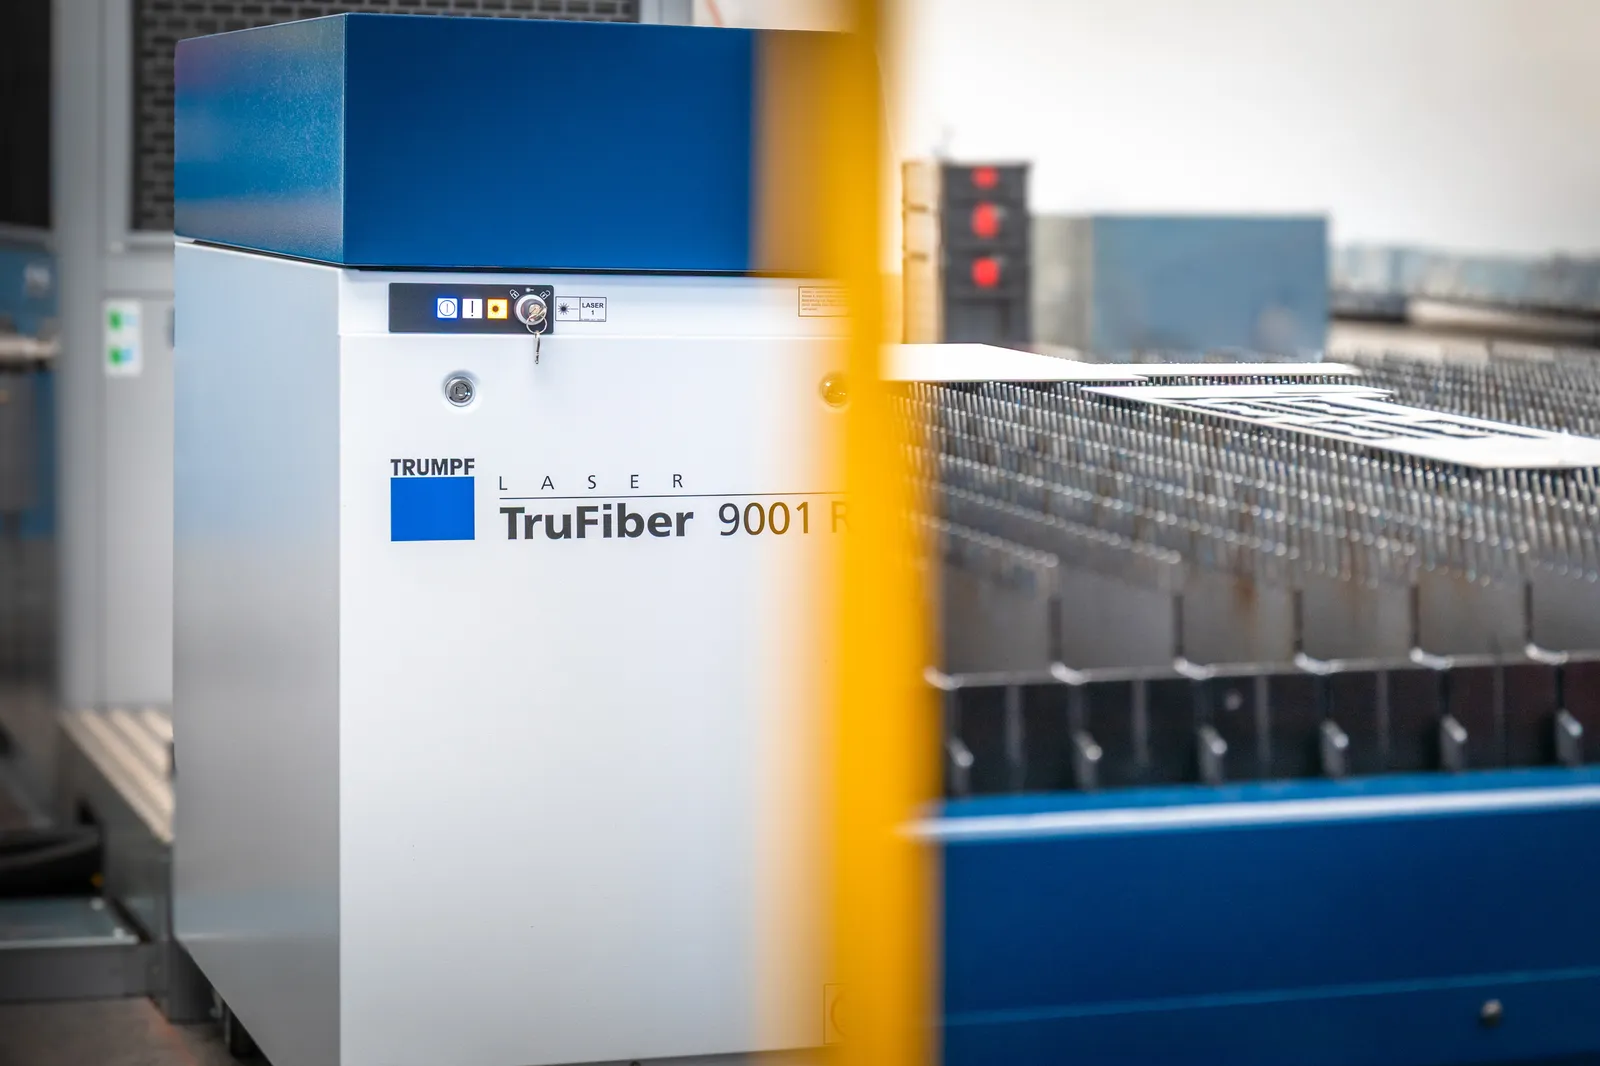
Laserleistung9 kW (TruFiber-Festkörperlaser)
Blechformat (max.)3000 × 1500 mm (Großformat)
Baustahlbis 30 mm
Edelstahlbis 40 mm
Aluminiumbis 30 mm
Kupfer (E-Cu / Cu-ETP / Cu-OFE)bis 12,7 mm · bis 5 mm mit Stickstoff (blanke Kante) · dickere Platten per Wasserstrahl bis 100 mm
Messingbis 12,7 mm
ProgrammierungTRUMPF TruTops Boost (CAD/CAM, automatische Verschachtelung)
SchneidgasStickstoff (oxidfreier Schmelzschnitt, Kupfer bis 5 mm mit blanker Kante) · Sauerstoff (Brennschnitt Baustahl)
Datenformatealle gängigen CAD-Formate, z. B. DXF, DWG, STEP, IGES, EPS, PDF – Hinweise zur Datenanlieferung

Maximale Schneidstärken laut Hersteller. Wie dick wir Ihr Teil in der gewünschten Kantenqualität schneiden, klären wir gern im Gespräch.

Verfahrenswahl

Laser oder Wasserstrahl?

Beide Verfahren stehen bei uns nebeneinander – und wir wählen für Ihr Teil das passende. Als Faustregel:

Laser Faserlaser

  • Stahl, Edelstahl, Aluminium, Kupfer, Messing
  • Bleche in üblichen Stärken, Serien, Kantteile
  • höchste Geschwindigkeit, feine Konturen
  • minimale Wärmeeinflusszone

Wasser Wasserstrahl

  • nahezu alle Werkstoffe bis 100 mm
  • Glas, Stein, Keramik, Kunststoffe, GFK/CFK, Hartgewebe
  • komplett ohne Wärmeeinfluss und Verzug
  • wärmeempfindliche und dicke Teile

Schnell. Präzise. Serientauglich.

Der Faserlaser trennt Bleche in üblichen Stärken mit schmaler Fuge und hoher Wiederholgenauigkeit – und Kupfer gleich mit.

Faser
laser, ca. 1 µm Wellenlänge
5
Werkstoffgruppen
N₂ / O₂
Schneidgase
1
Ansprechpartner bis zur Lieferung
FAQ

Häufige Fragen zum Laserschneiden

Nicht dabei? Rufen Sie an – wir beantworten Ihre Frage direkt aus der Fertigung.

Frage stellen

Ja – mit einem Faserlaser. Seine Wellenlänge um 1 µm wird von Kupfer und Messing deutlich besser absorbiert als der Strahl eines klassischen CO₂-Lasers. Deshalb schneiden wir Kupfer-Stromschienen und Busbars sauber, schnell und ohne Nacharbeit auf dem Faserlaser. Für sehr dicke Kupferplatten nutzen wir zusätzlich das Wasserstrahlschneiden bis 100 mm.

Baustahl, Edelstahl, Aluminium, Kupfer und Messing. Die maximalen Blechstärken je Werkstoff geben wir Ihnen auf Anfrage oder finden Sie in der Tabelle auf dieser Seite.

Der Laser ist bei Blechen bis in mittlere Stärken schneller und wirtschaftlicher, ideal für Serien und Kantteile. Der Wasserstrahl arbeitet ohne Wärme – für wärmeempfindliche Werkstoffe, dicke Platten, Glas, Stein, Kunststoffe und Faserverbunde. Wir beraten Sie zum passenden Verfahren.

Beim Schmelzschneiden mit Stickstoff entstehen oxidfreie, sehr saubere Schnittkanten mit minimalem Grat. Wo erforderlich, entgraten wir die Teile zusätzlich – zum Beispiel vor dem Verzinnen oder Vernickeln von Stromschienen.

Ja. Lasergeschnittene Rohlinge gehen bei uns ohne Umweg auf die Abkantpresse, in die Einpressstation oder zum Schweißen. Verzinnen, Vernickeln und Pulverbeschichten organisieren wir über unsere Partner – Sie erhalten das fertige Bauteil aus einer Hand.

Eine DXF-, DWG- oder STEP-Datei im Maßstab 1:1 mit geschlossenen Konturen. Ohne CAD-Daten konstruieren wir nach Ihrer Zeichnung oder Skizze.

Projekt anfragen

Laserteile anfragen

DXF oder STEP schicken, Material und Stückzahl nennen – wir melden uns kurzfristig mit einem Angebot.