Zum Inhalt springen
info@cadeck.de +49 (0) 77 22 - 210 50 Ludwig-Uhland-Straße 32 · 78141 Schönwald im Schwarzwald
Mo – Do 7:30 – 16:30 · Fr 7:30 – 13:00 Datenanlieferung
CADeck GmbH
Wir machen Druck

CNC-Wasser­strahl­schneiden –
ohne ein Grad Wärme

4.000 bar, Schneidtisch 1500 × 3000 mm, nahezu jedes Material bis 100 mm – kalt getrennt, ohne Verzug, ohne Gefügeveränderung, gratarm.

Nahezu jedes Material

Metall, Glas, Stein,
Kunststoff, Faserverbund

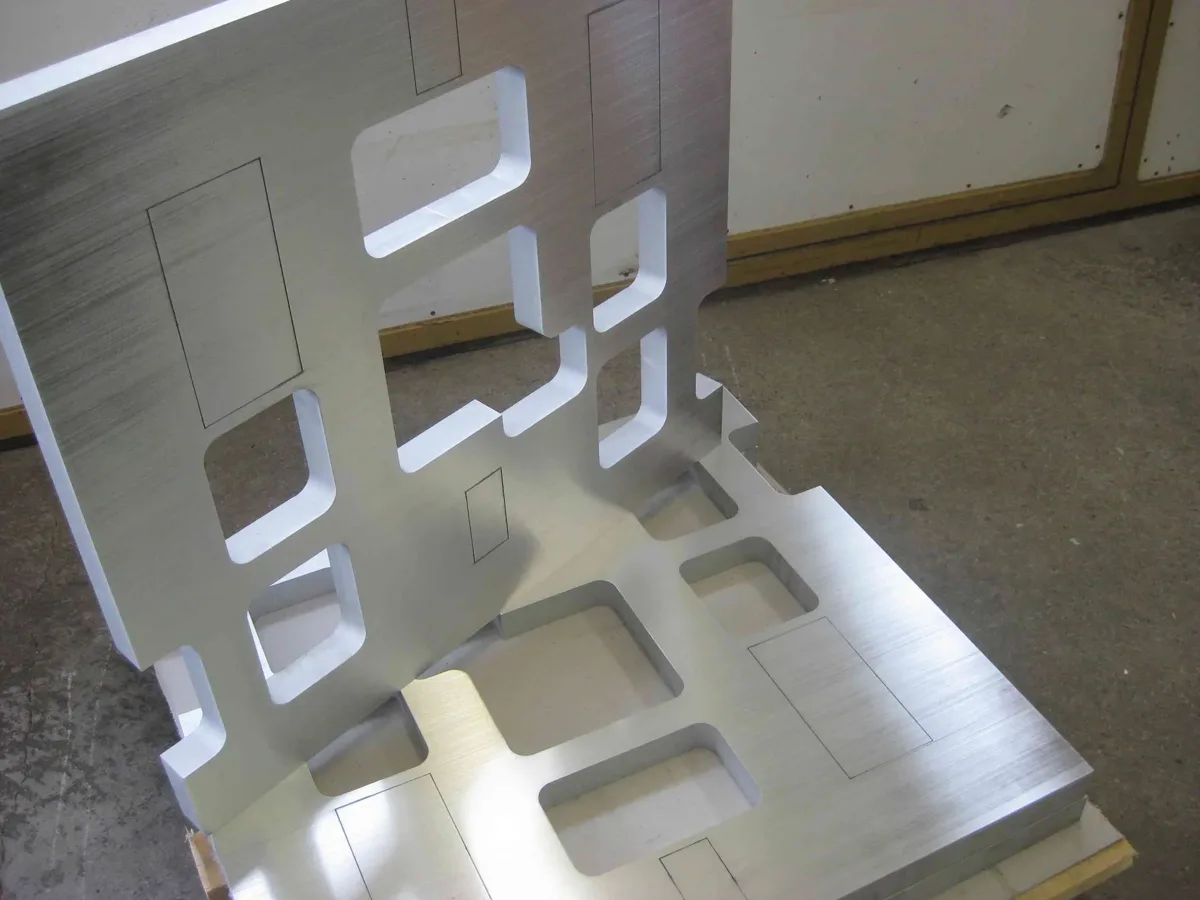
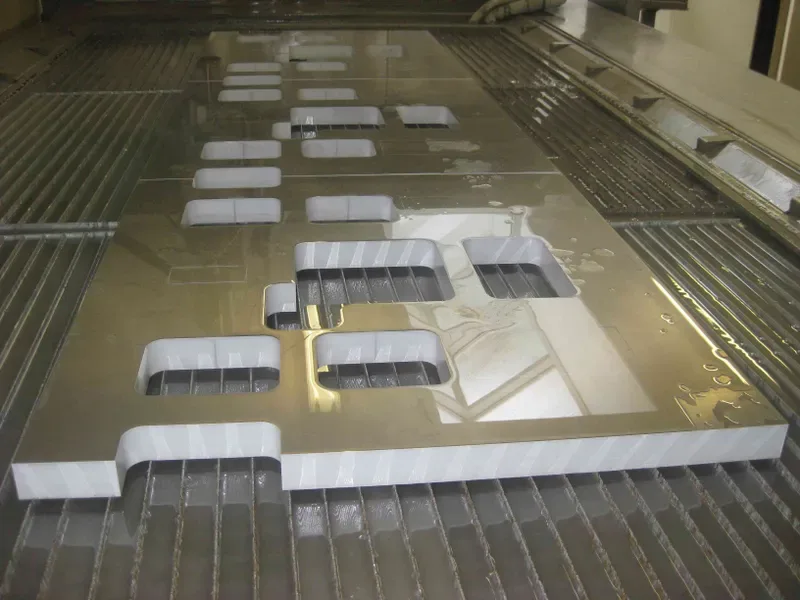
Stahl bis 70 mm, Aluminium und Kupfer bis 100 mm, Glas, Keramik, GFK/CFK und Hartgewebe bis 80 mm – ein Verfahren, eine Anlage.

Seit 1998

Unsere
Kernkompetenz

Aus der Leidenschaft für das Wasserstrahlschneiden ist CADeck entstanden – über 25 Jahre Erfahrung mit Schnittkonturen, Technologietabellen und Verschachtelung.

Kaltschnitt

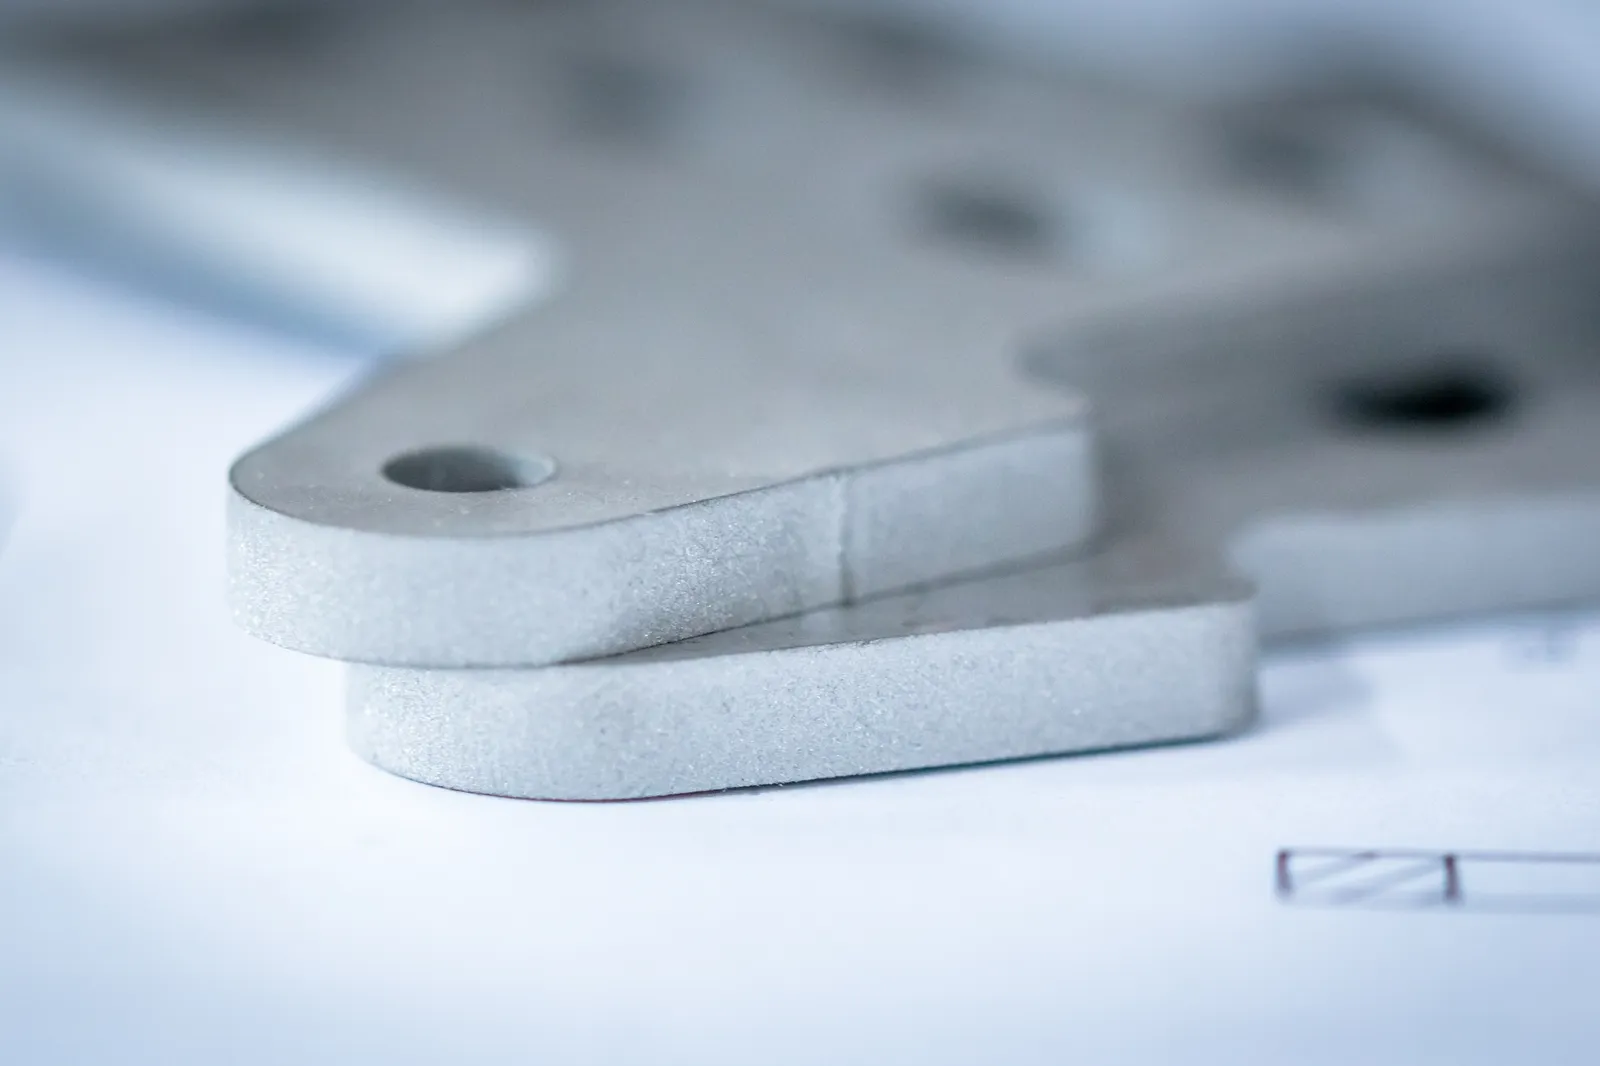
Keine Wärmeeinflusszone, kein Verzug, keine Härteänderung.

Jede Kontur

Schnittbeginn an beliebiger Stelle, filigrane Details, Innenausschnitte.

Bis 100 mm

Dicke Platten aus Stahl, Aluminium, Kupfer, Stein – präzise getrennt.

Ohne Chemikalien

Kein Schneidstaub, keine Späne, keine Chemikalien oder Kühlmittel.

Kurz & knapp

CNC-Wasserstrahlschneiden bei CADeck: bis 4.000 bar, Schneidtisch 1500 × 3000 mm, Reinwasser- und Abrasivschnitt. Stahl/Edelstahl bis 70 mm, Aluminium, Kupfer, Messing, Stein bis 100 mm, Glas, Keramik, Kunststoffe, GFK/CFK bis 80 mm. Kaltschnitt ohne Wärmeeinfluss – seit 1998 unsere Kernkompetenz.

So funktioniert das Wasserstrahlschneiden

  1. Hochdruck erzeugen: Eine Öl-Hydraulikpumpe liefert 200 bar, ein Druckübersetzer hebt den Wasserdruck auf bis zu 4.000 bar.
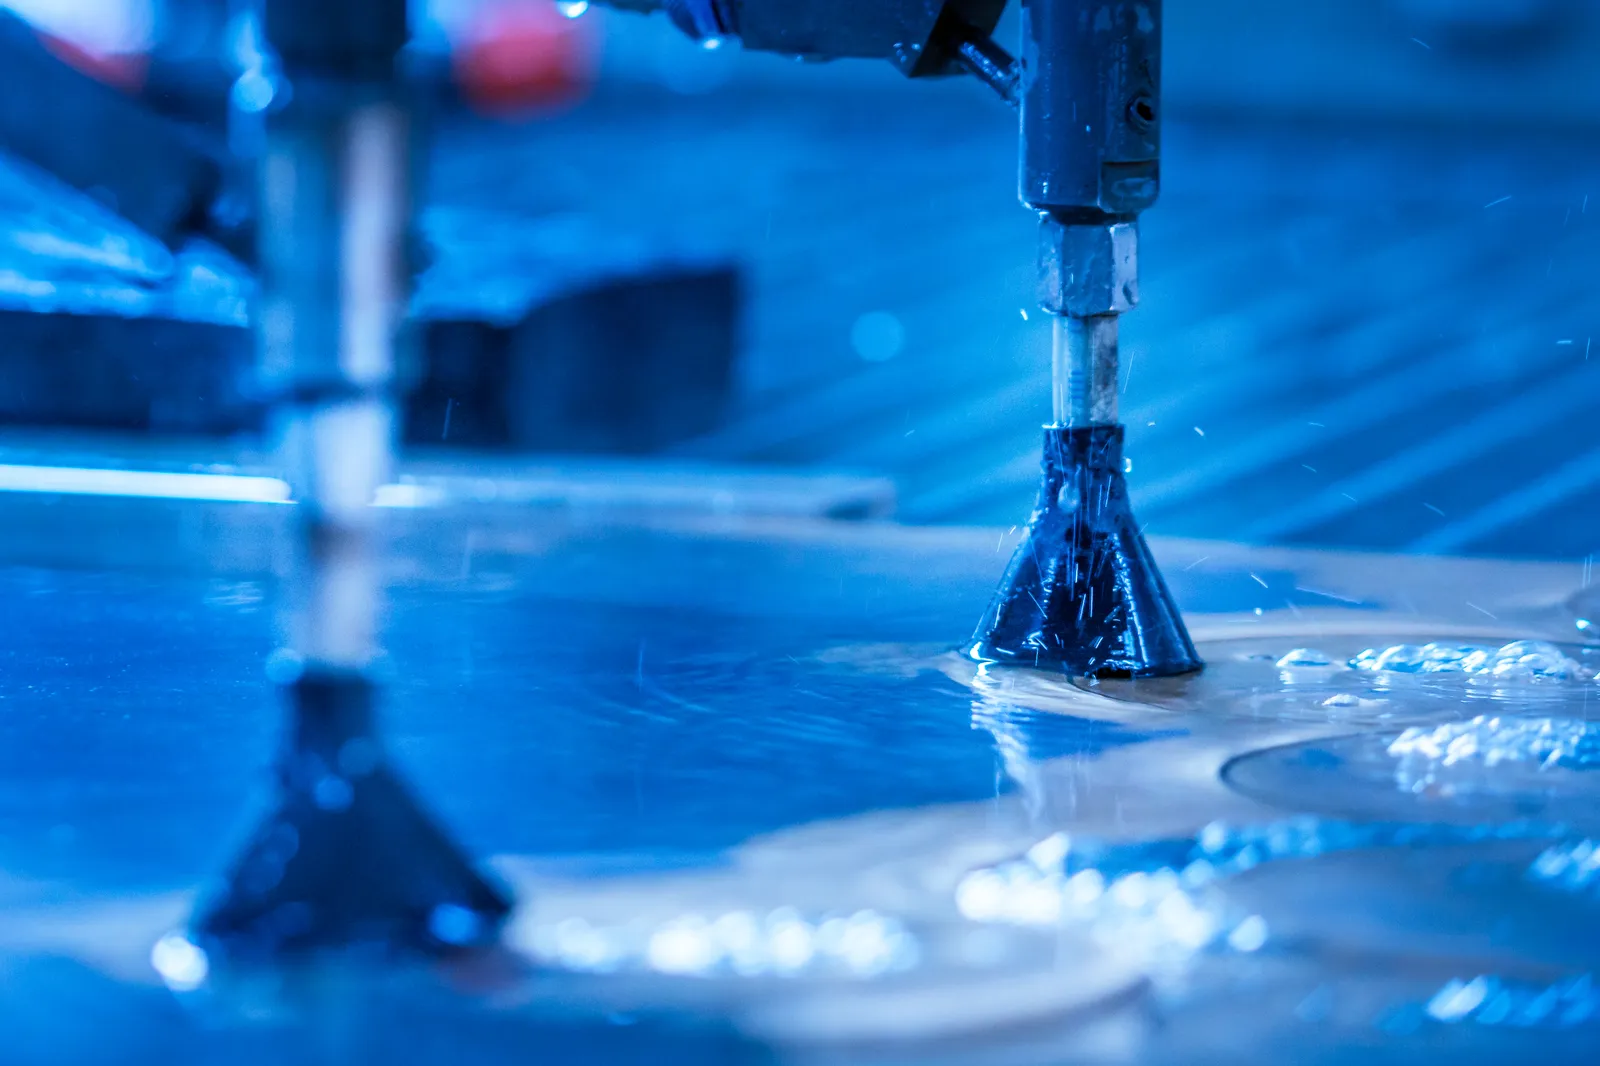
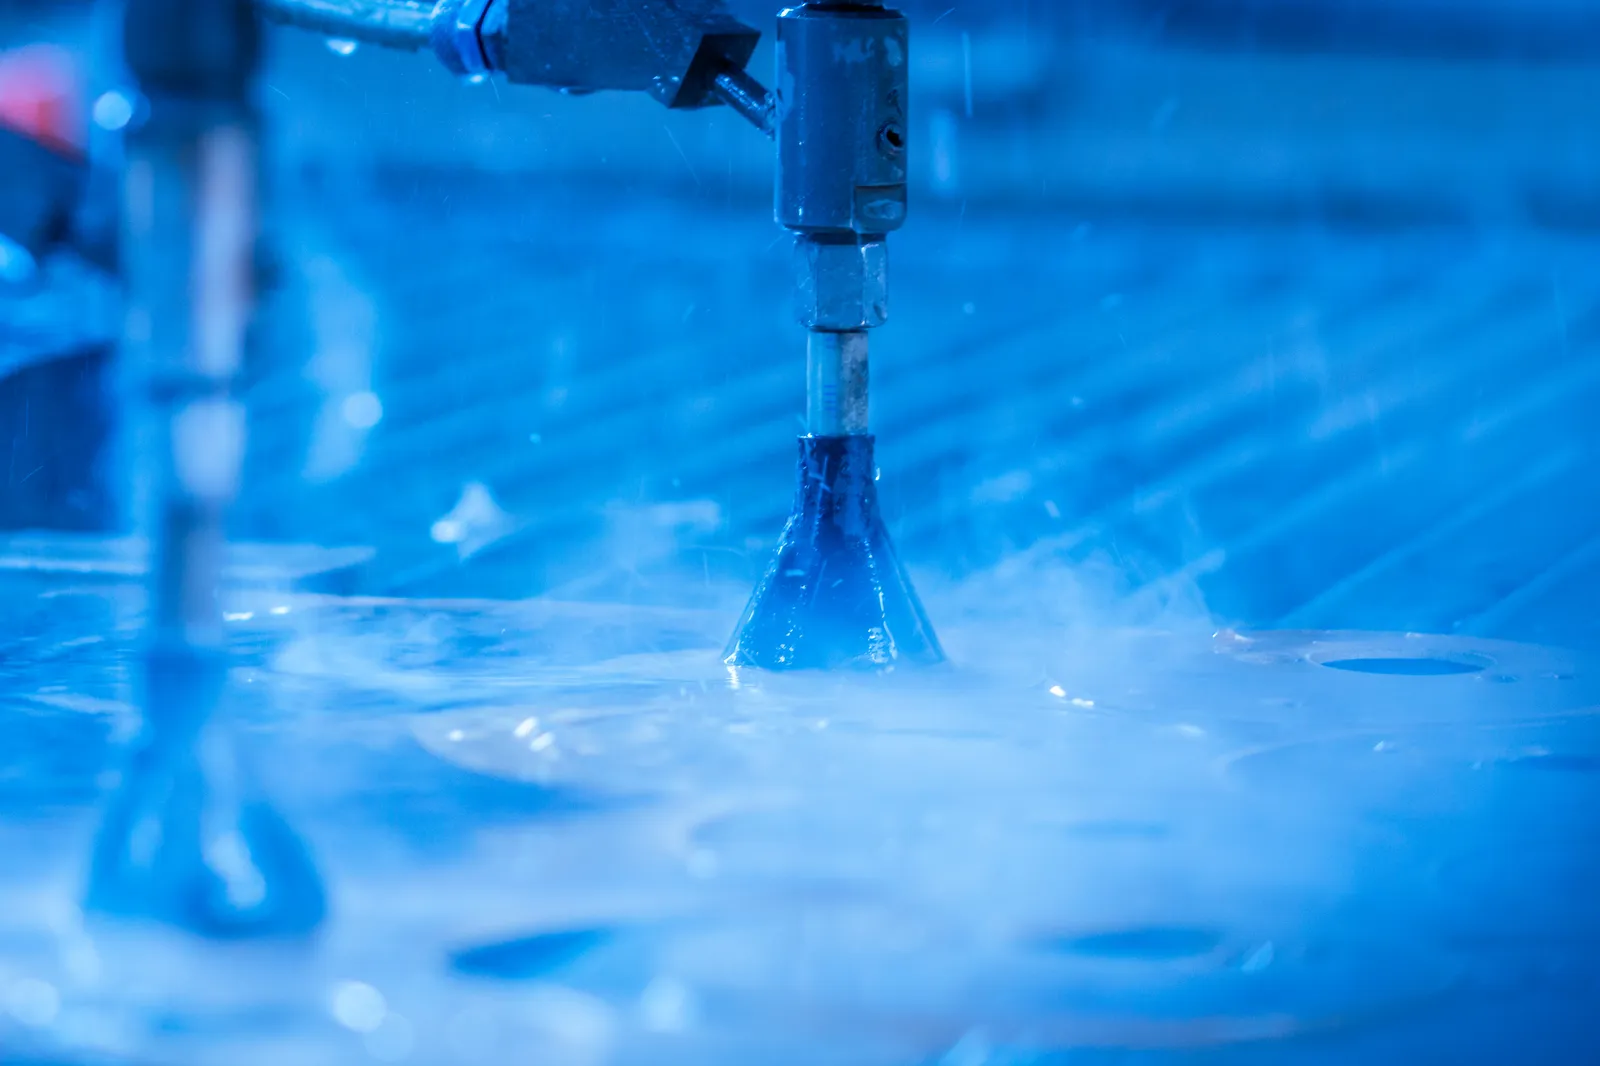
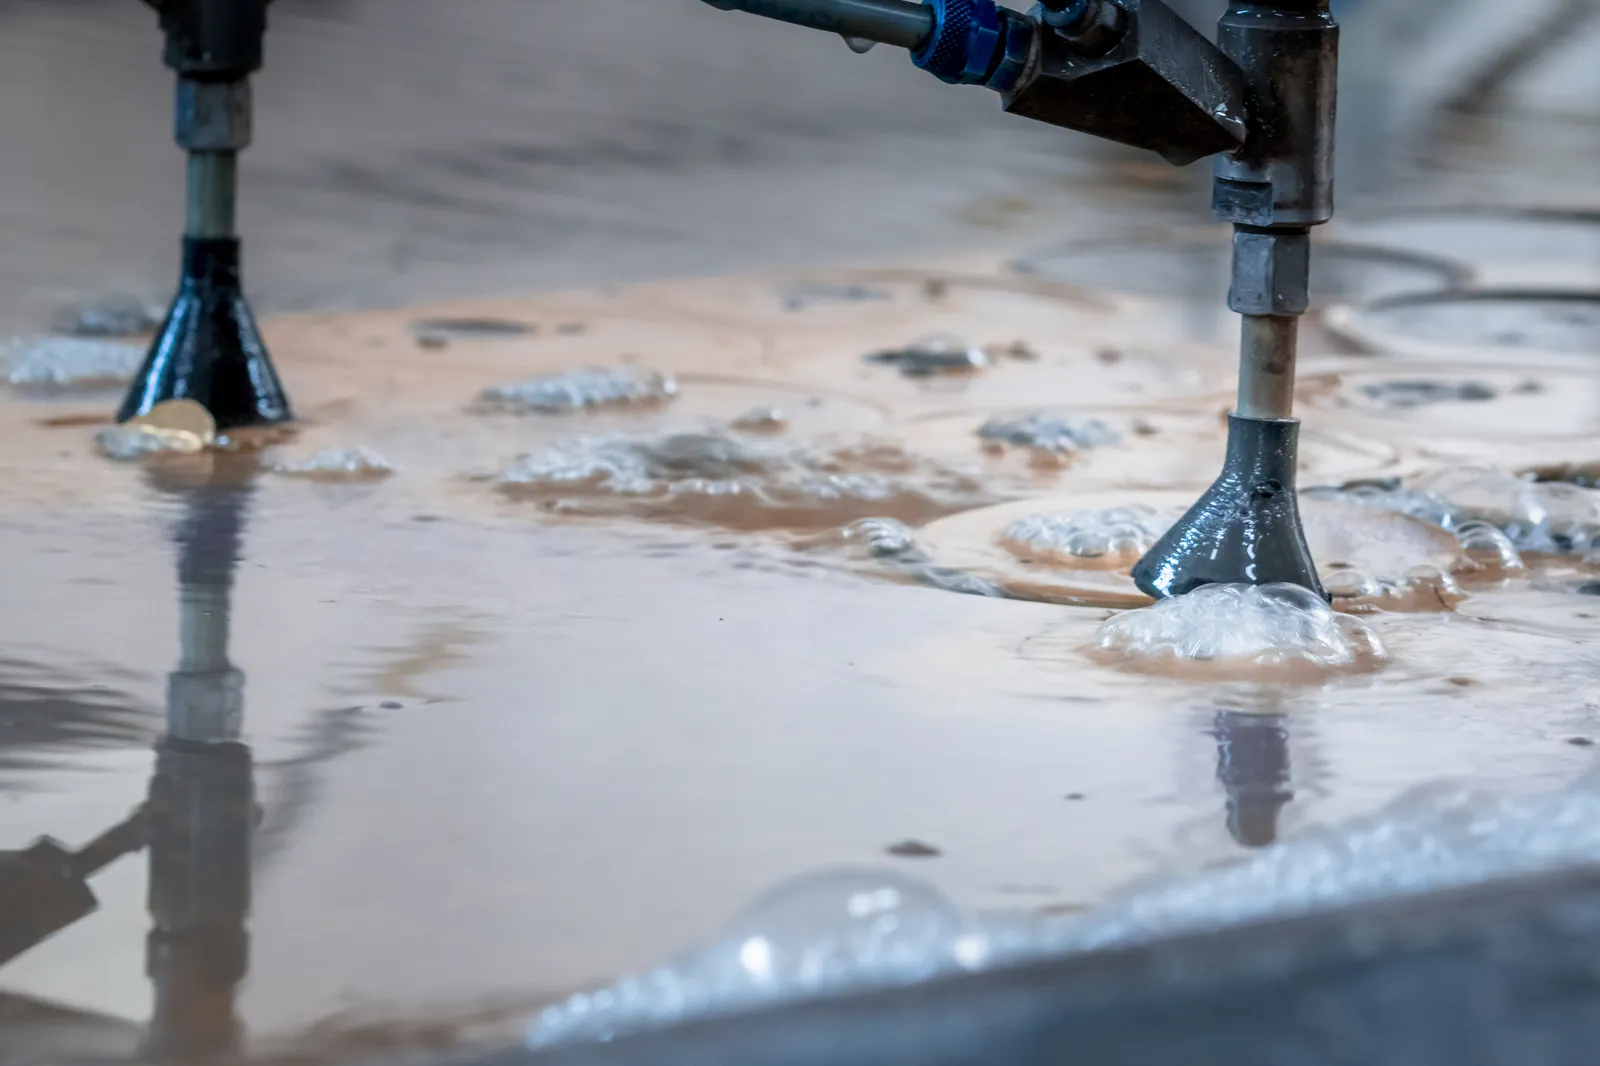
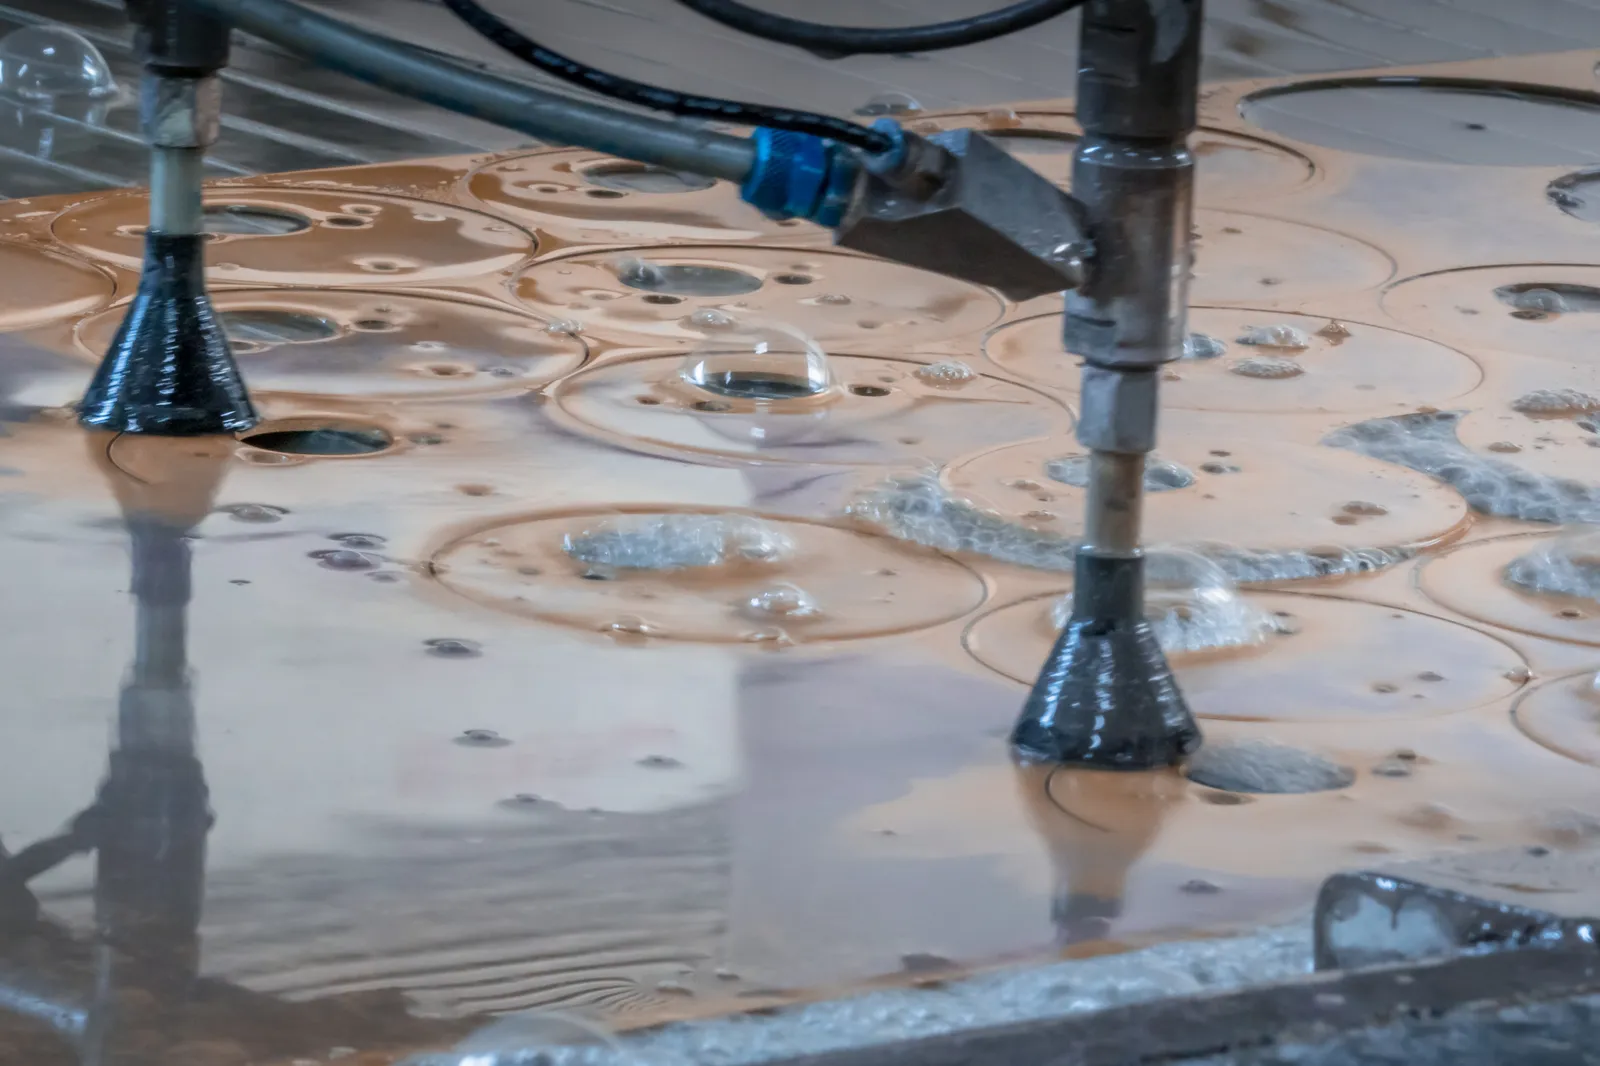
  2. Strahl fokussieren: Eine Saphirdüse bündelt das Wasser auf 0,10 bis 0,35 mm Durchmesser – der Strahl erreicht rund 800 m/s, das 2,5-Fache der Schallgeschwindigkeit.
  3. Reinwasserschnitt: Weiche und nachgiebige Materialien wie Schaumstoffe, Zellstoffe oder Dichtungen trennt der reine Wasserstrahl.
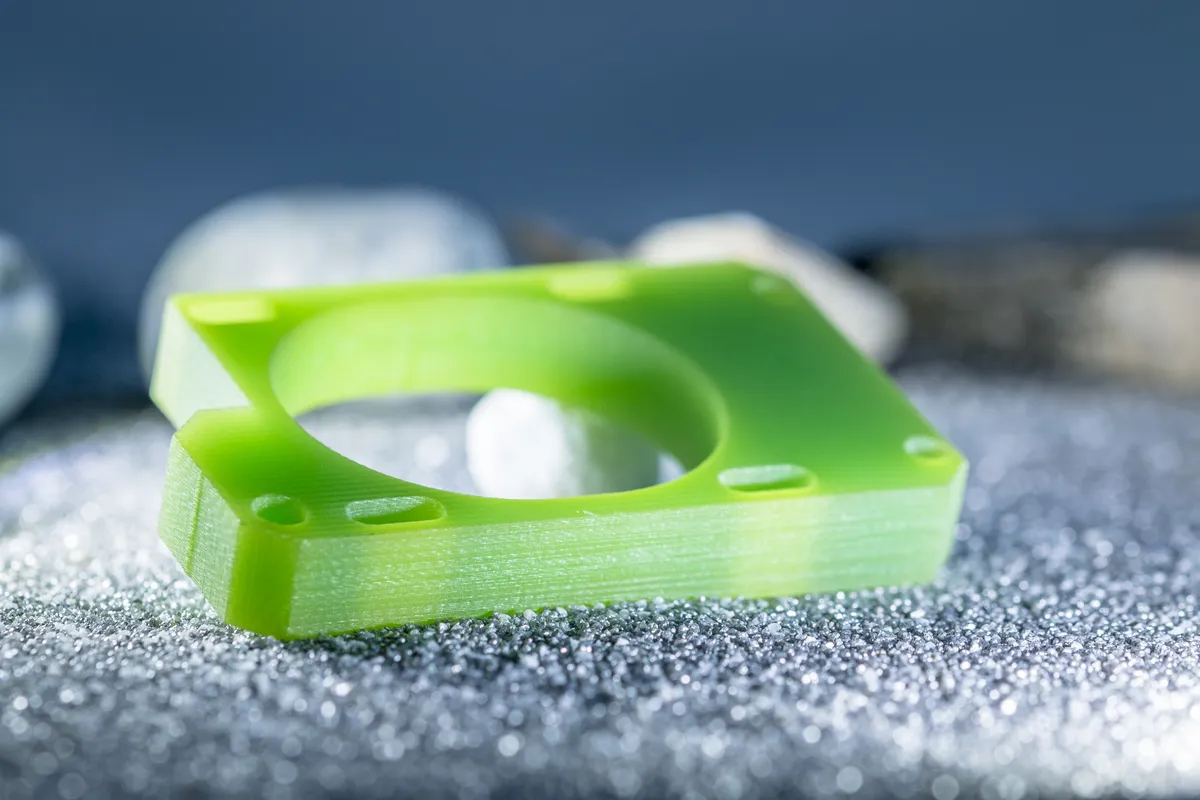
  4. Abrasivschnitt: Mit Granatsand als Abrasivmittel schneidet der Strahl harte Werkstoffe – Stahl, Edelstahl, Buntmetalle, Leichtmetalle, Glas, Stein und Kunststoffe.

Wann der Wasserstrahl das richtige Verfahren ist

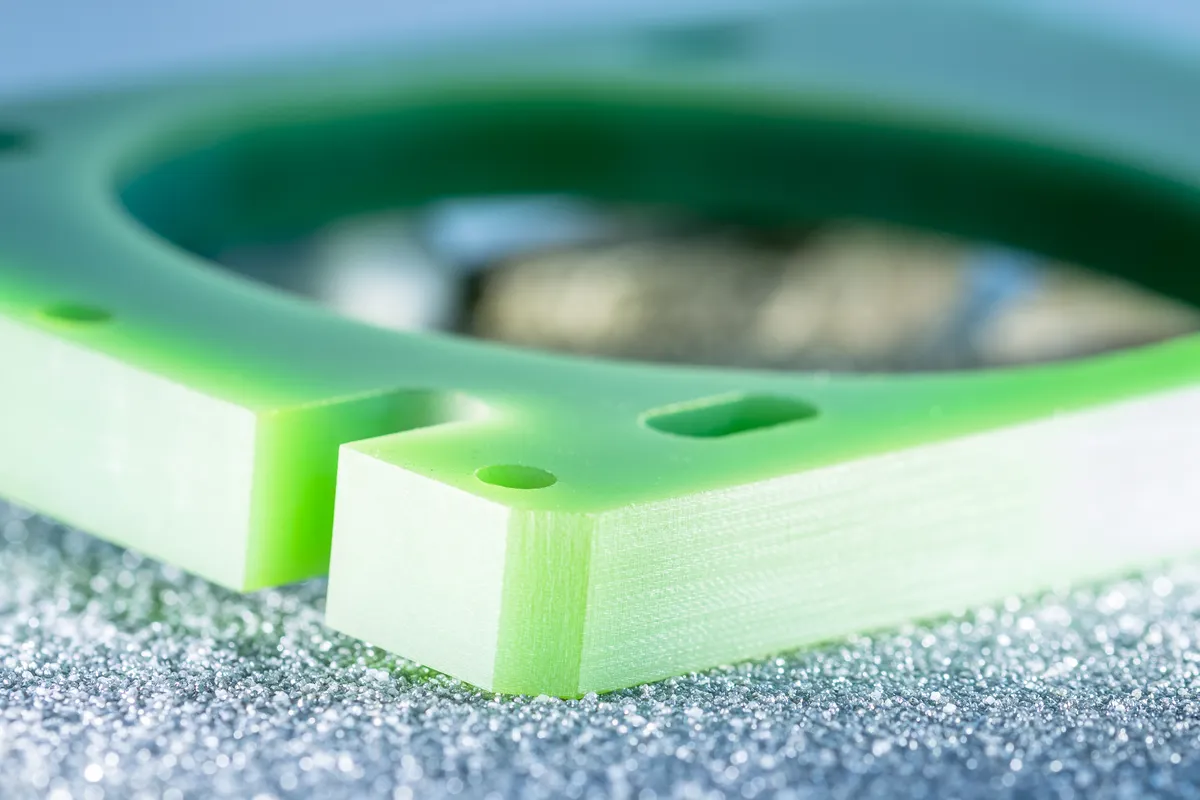
Das Wasserstrahlschneiden ist ein Kaltschneidverfahren: Es gibt keine Wärmeeinflusszone, keine Anlassfarben, keine Aufhärtung und keinen Verzug. Deshalb ist es erste Wahl, wenn das Material thermisch nicht belastet werden darf – bei gehärteten und vergüteten Stählen, Aluminium- und Kupferplatten in großen Stärken, Titan, Werkzeugstahl, bei beschichteten Blechen und überall dort, wo die Schnittkante ohne Nacharbeit weiterverwendet wird. Auch Werkstoffe, die sich weder lasern noch fräsen lassen, trennt der Wasserstrahl problemlos: Glas, Naturstein und Marmor, Keramik, Hartgewebe (HGW), GFK und CFK, Gummi, Schaumstoffe, Dichtungen und Verbundwerkstoffe.

Gegenüber dem Fräsen entfällt das Spannen und der Werkzeugverschleiß, gegenüber dem Laserschneiden gewinnt der Wasserstrahl bei dicken Querschnitten und wärmeempfindlichen Teilen. Beide Verfahren stehen bei uns nebeneinander – wir beraten Sie, welches für Ihr Teil das wirtschaftlichste ist.

Typische Wasserstrahlteile

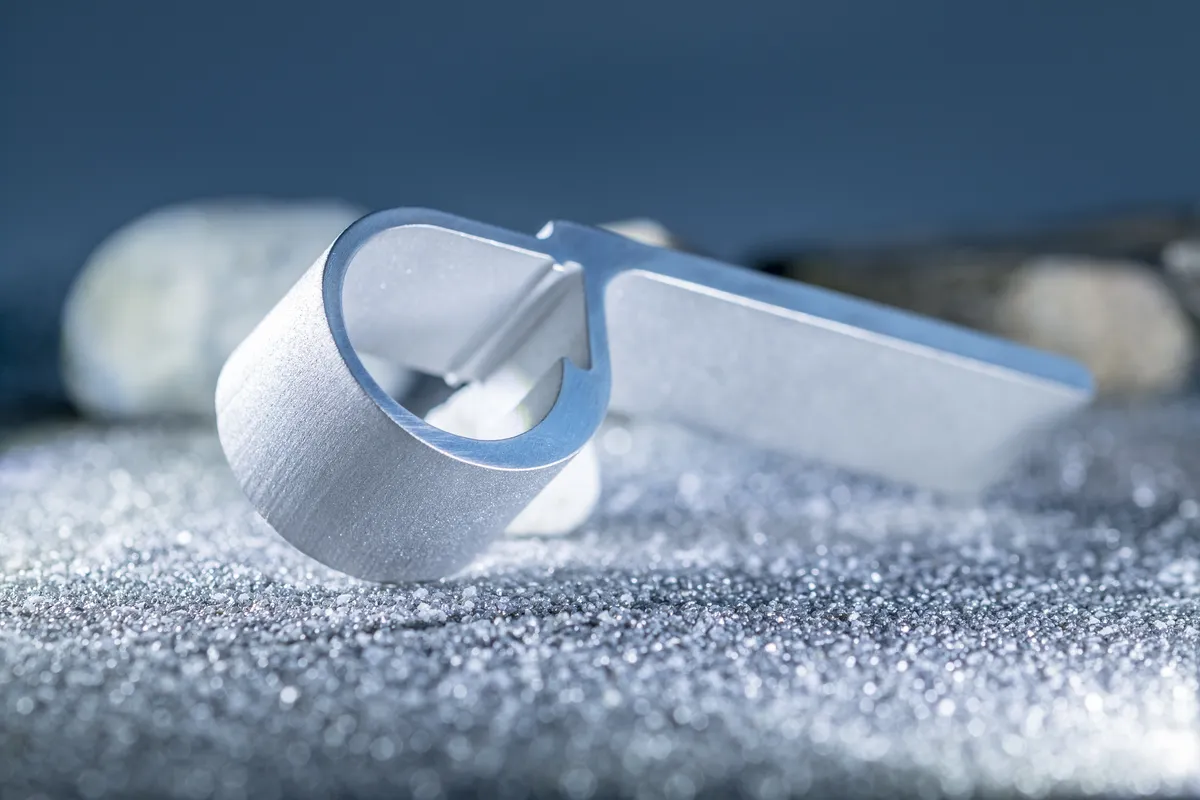
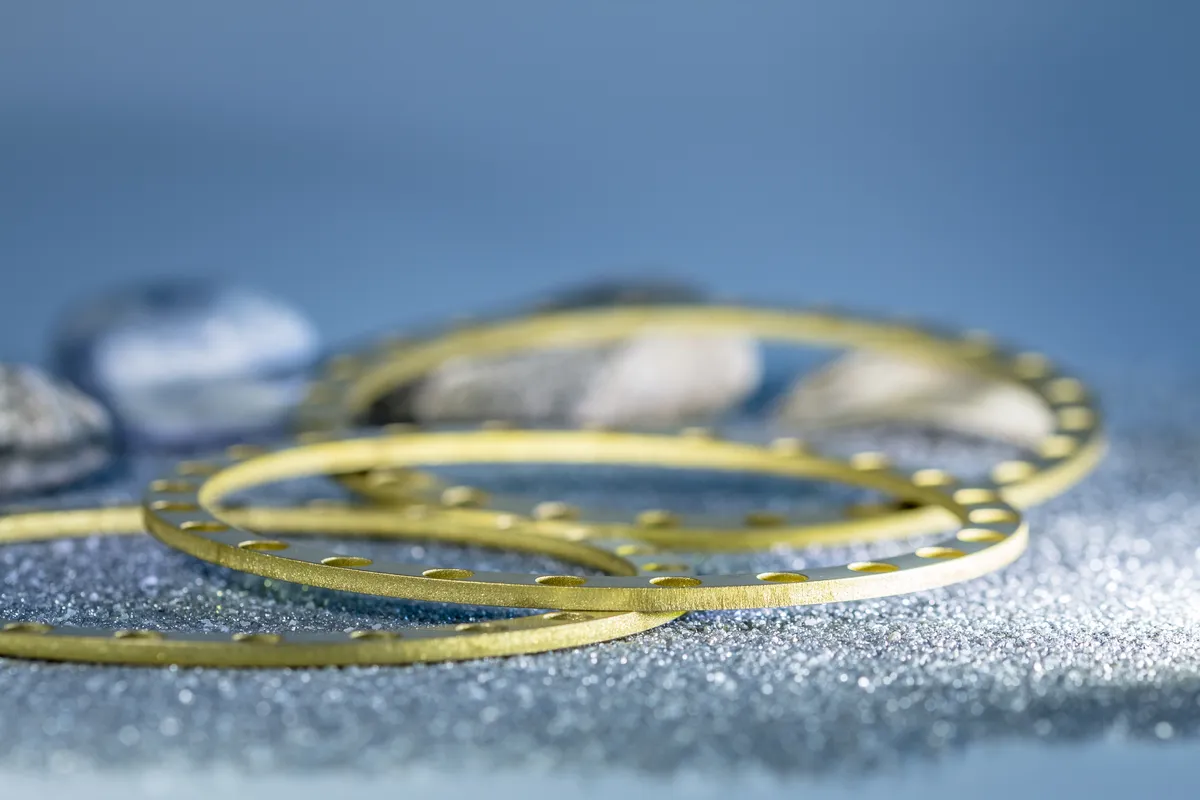
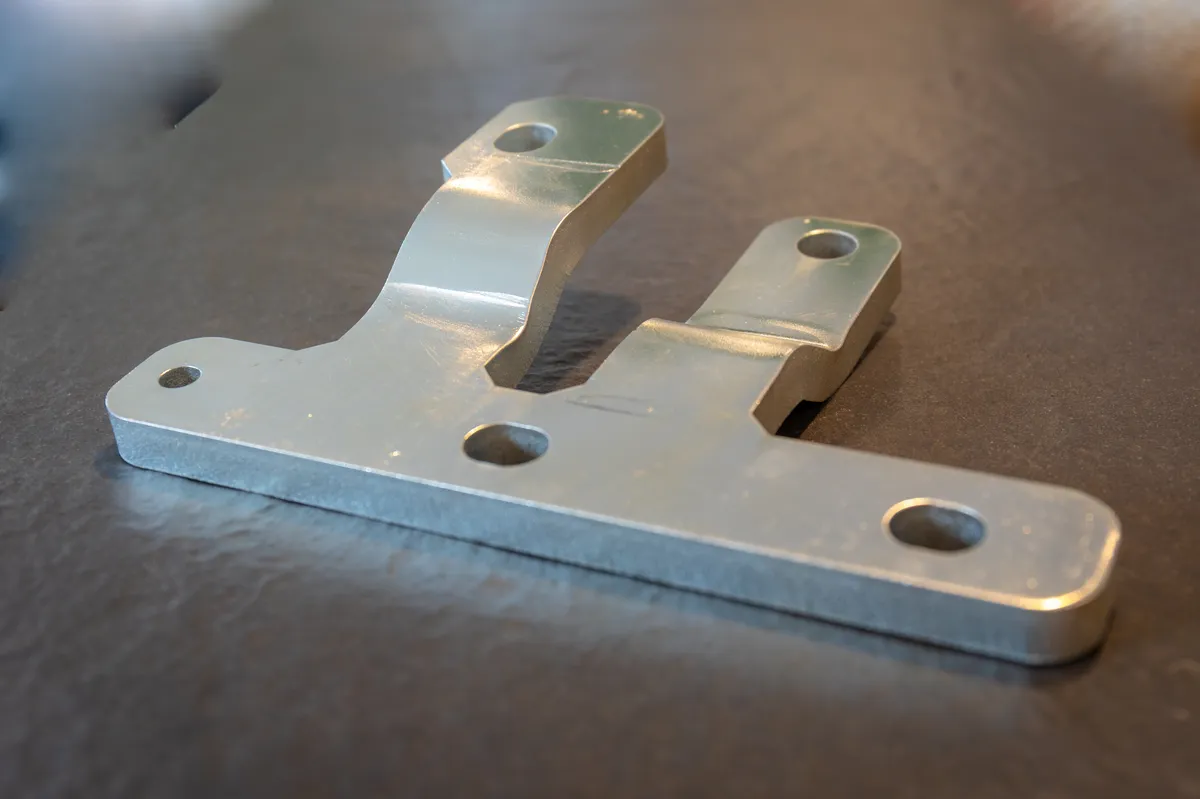
Wir schneiden Grund- und Adapterplatten, Flansche, Zahnräder und Zahnstangen aus Stahl, Kühlkörper- und Trägerplatten aus Aluminium, dicke Kupfer-Stromschienen und Kontaktplatten für die Elektrotechnik, Isolierteile aus Hartgewebe und PTFE, Dichtungen, Formteile aus Naturstein für Bau und Innenausbau, Glasscheiben mit Ausschnitten, Schriftzüge und Logos für Werbetechnik und Design sowie Einzelteile für Prototypen, Vorrichtungsbau und Instandhaltung. Mit zwei Schneidköpfen fertigen wir Serien wirtschaftlich in einem Durchgang.

Seit 1998 Wasserstrahlschneiden in Schönwald im Schwarzwald

Das Wasserstrahlschneiden ist die Kernkompetenz, mit der CADeck 1998 gestartet ist. Von Schönwald aus – zwischen Furtwangen, Triberg und Villingen-Schwenningen – beliefern wir Maschinen- und Anlagenbau, Elektrotechnik, Feinmechanik und Medizintechnik, Metall- und Steinmetzbetriebe, Glasereien, Werbetechniker, Handwerk und Privatkunden im Schwarzwald-Baar-Kreis, im Raum Freiburg, Rottweil und Offenburg und bundesweit per Versand. Für die Anfrage genügt eine DXF- oder STEP-Datei mit Angabe von Werkstoff, Stärke und Stückzahl; ohne CAD-Daten konstruieren wir nach Ihrer Zeichnung, Skizze oder nach einem Musterteil.
Vorteile

Vorteile gegenüber thermischen Verfahren

Kaltschnitt

Keine thermische Veränderung an Schnittkante oder Gefüge, kein Verzug, keine Härteänderung – ideal, wo Wärme nicht zulässig ist.

Jede Kontur

Schnittbeginn an beliebiger Stelle, filigrane Details, komplexe Geometrien und Innenausschnitte problemlos.

Materialschonend

Kein Anpressdruck, keine Deformation, minimale Gratbildung – auch bei dünnen und empfindlichen Werkstoffen.

Präzise & sparsam

Haarfeiner Strahl, minimale Schnittfuge, saubere Kanten ohne Nacharbeit, optimale Materialausnutzung durch Verschachtelung.

Vielseitig

Ein Verfahren für Metall, Glas, Stein, Keramik, Kunststoff, Hartgewebe und Faserverbunde – bis 100 mm Materialstärke.

Ohne Chemikalien

Kein Schneidstaub, keine Späne, keine Chemikalien oder Kühlmittel – ein sauberer Prozess.

Materialien

Materialien und maximale Schneidstärken

Richtwerte für den Abrasivschnitt. Je nach gewünschter Schnittqualität sind die Werte nach unten zu korrigieren. Schneidtisch: 1500 × 3000 mm.

Stahl, Edelstahlbis 70 mm
Aluminiumbis 100 mm
Kupfer, Messing, Bronzebis 100 mm
Stein, Marmorbis 100 mm
Glasbis 80 mm
Keramikbis 80 mm
Kunststoffe (PU, PTFE)bis 80 mm
GFK, CFK, Hartgewebebis 80 mm
Glas

Glas schneiden mit dem Wasserstrahl

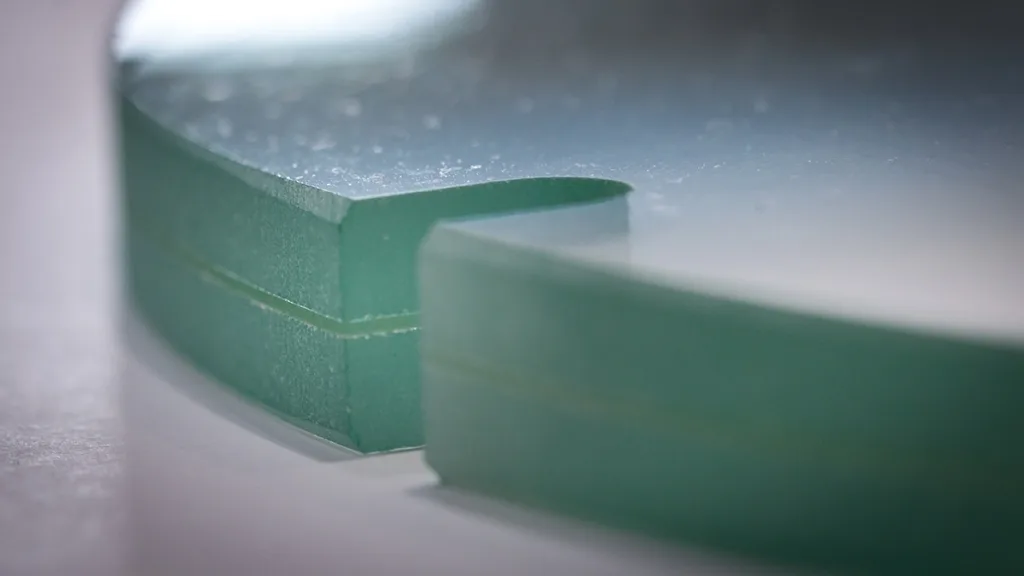
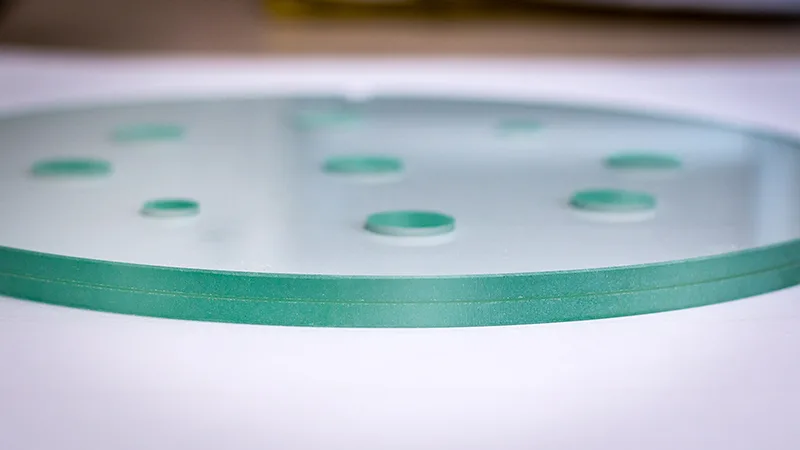
Glas ist hart und spröde – für den Wasserstrahl kein Problem. Wir schneiden Floatglas, Verbundglas, Panzerglas und Drahtglas mit glatten, gratfreien Kanten und filigranen Konturen. Damit das Glas beim Eintauchen des Strahls nicht bricht, haben wir eine spezielle Einstichtechnik entwickelt. Bei gehärtetem Glas (ESG) ist das Verfahren wegen der hohen Materialspannungen nur eingeschränkt geeignet.

Anwendungen

Wo der Wasserstrahl seine Stärken ausspielt

  • Maschinenbau
  • Elektrotechnik & Kühlkörper
  • Automobil
  • Luft- und Raumfahrt
  • Bau, Fassade, Innenausbau
  • Werbung & Design
  • Verpackung
  • Kupfer-Stromschienen

Wir machen Druck.

4.000 bar, 1500 × 3000 mm, Materialien bis 100 mm – ohne ein Grad Wärme, ohne Verzug.

4.000
bar Wasserdruck
100 mm
max. Materialstärke
1500 × 3000
mm Schneidtisch
800 m/s
Strahlgeschwindigkeit
FAQ

Häufige Fragen

Nicht dabei? Rufen Sie an – wir beantworten Ihre Frage direkt aus der Fertigung.

Frage stellen

Nahezu alle: Stahl und Edelstahl bis 70 mm, Aluminium, Kupfer, Messing, Bronze, Stein und Marmor bis 100 mm, Glas, Keramik, Kunststoffe (PU, PTFE), GFK/CFK und Hartgewebe bis 80 mm. Die Werte sind Richtwerte und hängen von der gewünschten Schnittqualität ab.

Der Schneidtisch fasst 1500 × 3000 mm.

Nein. Der Wasserstrahl trennt kalt. Es gibt keine Gefügeveränderung, keine Härteänderung und keinen Verzug – ideal für wärmeempfindliche Werkstoffe und maßhaltige Teile.

Ja – Floatglas, Verbundglas, Panzerglas und Drahtglas. Für gehärtetes Glas (ESG) ist das Verfahren wegen der Materialspannungen nur eingeschränkt geeignet.

Projekt anfragen

Ihr Projekt – unser Angebot.

Schicken Sie uns Zeichnung, STEP- oder DXF-Datei. Sie erhalten kurzfristig ein unverbindliches Angebot.